
แกนหม้อแปลงไฟฟ้าขนาดใหญ่ต้องมีฟลักซ์แม่เหล็กพร้อมๆ กัน ทนทานต่อแรงจับยึดทางกล และปฏิเสธความร้อนที่เกิดขึ้นภายใน เมื่อความร้อนกักขังอยู่ในพื้นที่ ฮอตสปอตก็จะพัฒนาขึ้น หากไม่ปฏิบัติตามเงื่อนไข ฉนว...
อ่านเพิ่มเติม
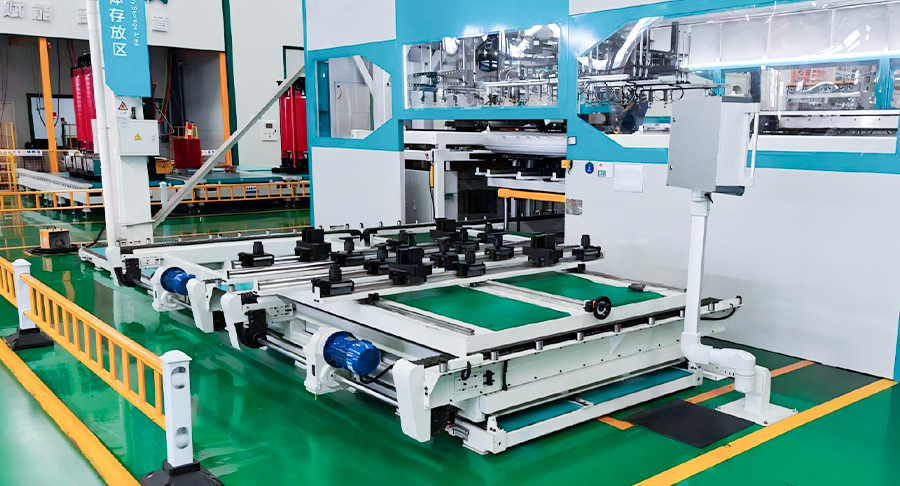
ผู้ผลิตสายการเรียงและประกอบแกน
ติดต่อเราเกี่ยวกับเรา
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. เป็นองค์กรชั้นนำและมีความสามารถในการแข่งขันในอุตสาหกรรมภายในประเทศ โดยเชี่ยวชาญด้านการวิจัยและพัฒนา การผลิต และการจัดหาผลิตภัณฑ์สนับสนุนหลักด้านพลังงาน กลุ่มผลิตภัณฑ์หลักของเราครอบคลุมแกนหม้อแปลง อุปกรณ์เรียงแกนหม้อแปลงอัจฉริยะ เครื่องตัดขวางแกน ระบบคลังสินค้าโรงงานอัจฉริยะ และสายการผลิตโลจิสติกส์อัตโนมัติ บริษัทมีบุคลากรด้านเทคนิคมืออาชีพมากกว่า 46 คน มีความรู้ทางเทคนิคที่มั่นคงและระบบการผลิตที่สมบูรณ์ ในฐานะ จีน
ผู้ผลิตสายการเรียงและประกอบแกน และ
โรงงานสายการเรียงและประกอบแกนตามสั่งโดยมุ่งเน้นอุตสาหกรรมพลังงานไฟฟ้า เรามอบโซลูชันสนับสนุนแบบครบวงจรที่มีคุณภาพสูง ความแม่นยำสูง และอัจฉริยะให้แก่ลูกค้าทั่วโลกอย่างต่อเนื่อง
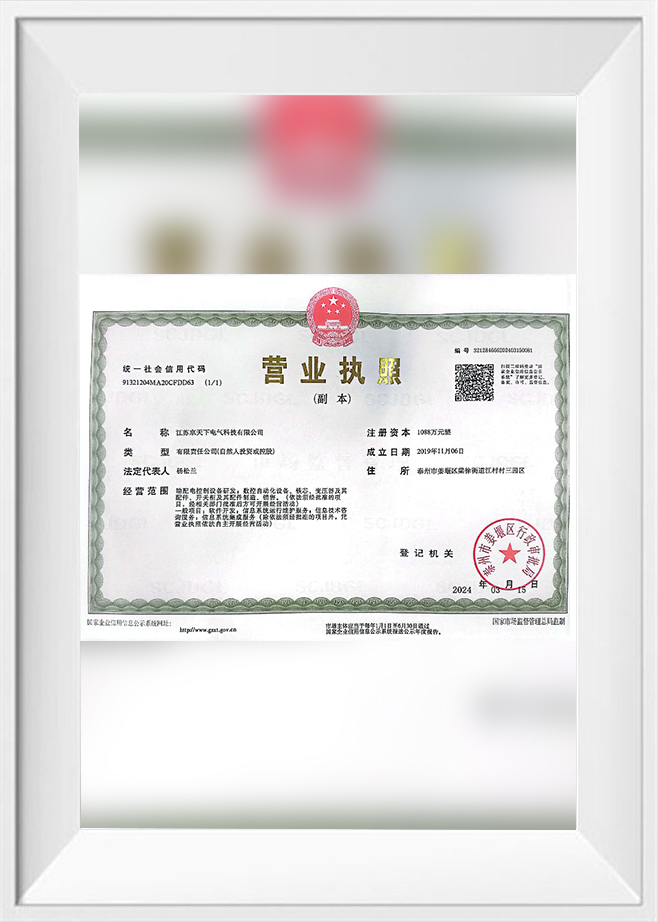
เกียรติบัตร
ข่าว
-
-
การเลือกระหว่างหม้อแปลงแบบจุ่มน้ำมันและหม้อแปลงชนิดแห้งมักจะเริ่มต้นด้วยตัวกลางทำความเย็น: น้ำมันแร่กับอากาศ แต่เรื่องราวทางวิศวกรรมที่ลึกซึ้งยิ่งขึ้นนั้นถูกเขียนไว้ในแกนหม้อแปลง วงจรแม่เหล็ก ระ...
อ่านเพิ่มเติม -
ผู้ผลิตหม้อแปลงไฟฟ้าในปัจจุบันเผชิญกับความต้องการที่เพิ่มขึ้นสำหรับการออกแบบแกนแบบกำหนดเอง การดำเนินการผลิตในระยะสั้น และการสร้างต้นแบบอย่างรวดเร็ว เส้นเรียงซ้อนแบบอินไลน์แบบทั่วไปถูกสร้างขึ้นสำ...
อ่านเพิ่มเติม -
แกนหม้อแปลงไฟฟ้ากำลังขนาดใหญ่ถูกสร้างขึ้นจากการเคลือบเหล็กซิลิคอนบางๆ หลายพันแผ่น การเคลือบแต่ละครั้งจะต้องถูกตัด วางตำแหน่ง และประกอบเพื่อให้ได้ค่าความคลาดเคลื่อนที่แน่นอน เนื่องจากการเบี่ยงเบน...
อ่านเพิ่มเติม
ส่งข้อความ
แกนซ้อนและสายการประกอบ ความรู้ในอุตสาหกรรม
ระบบ Core Stacking ทำงานอย่างไร?
ในการผลิตอุปกรณ์ไฟฟ้าสมัยใหม่ ความแม่นยำและประสิทธิภาพของการผลิตหม้อแปลงและแกนมอเตอร์จะกำหนดประสิทธิภาพ ความน่าเชื่อถือ และความคุ้มค่าของผลิตภัณฑ์ขั้นสุดท้ายโดยตรง หัวใจสำคัญของกระบวนการผลิตนี้อยู่ที่ แกนซ้อนและสายการประกอบ เป็นการบูรณาการที่ซับซ้อนระหว่างการจัดการทางกล การตรวจสอบด้วยแสง และระบบควบคุมอัตโนมัติ บทความนี้จะให้คำอธิบายทางเทคนิคที่ครอบคลุมเกี่ยวกับวิธีการทำงานของระบบ core stacking โดยแจกแจงหลักการหลัก โมดูลอุปกรณ์ที่สำคัญ และบทบาทที่สำคัญของระบบในการผลิตทางอุตสาหกรรมขนาดใหญ่
1. หลักการพื้นฐานของการซ้อนแกน
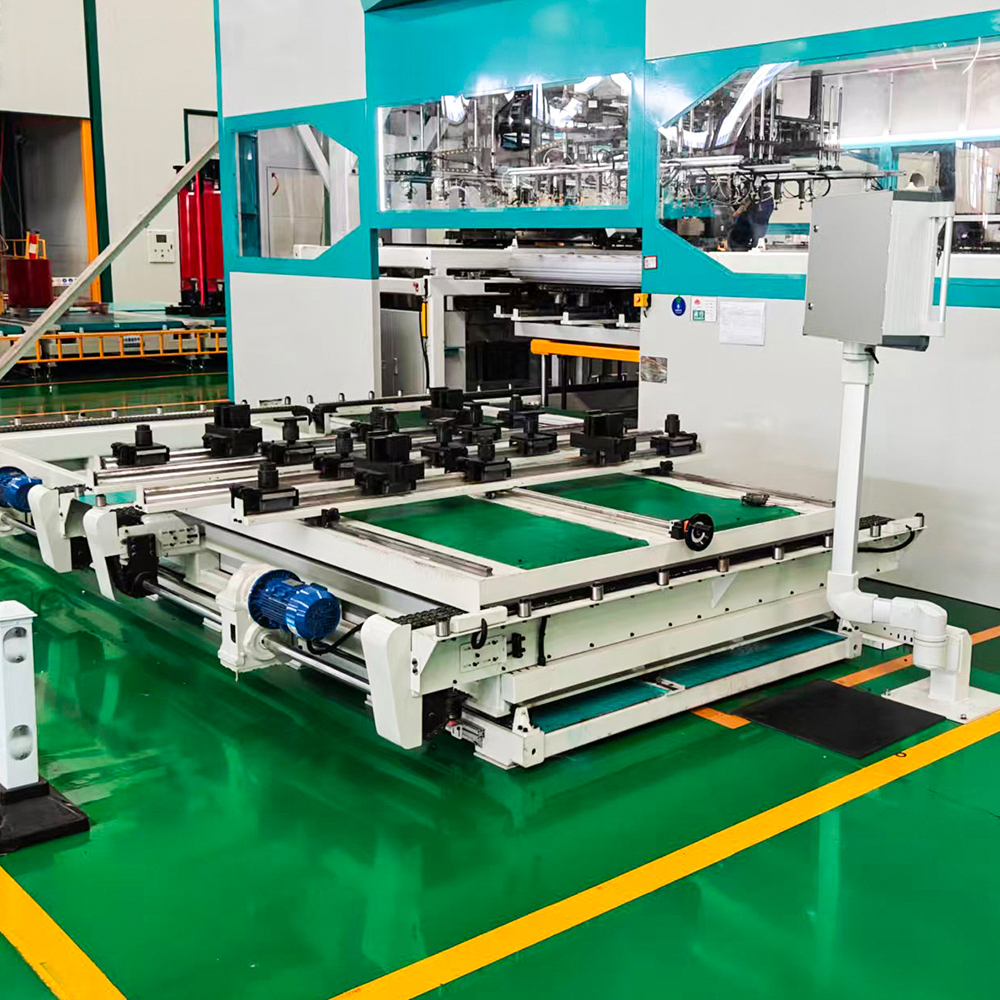
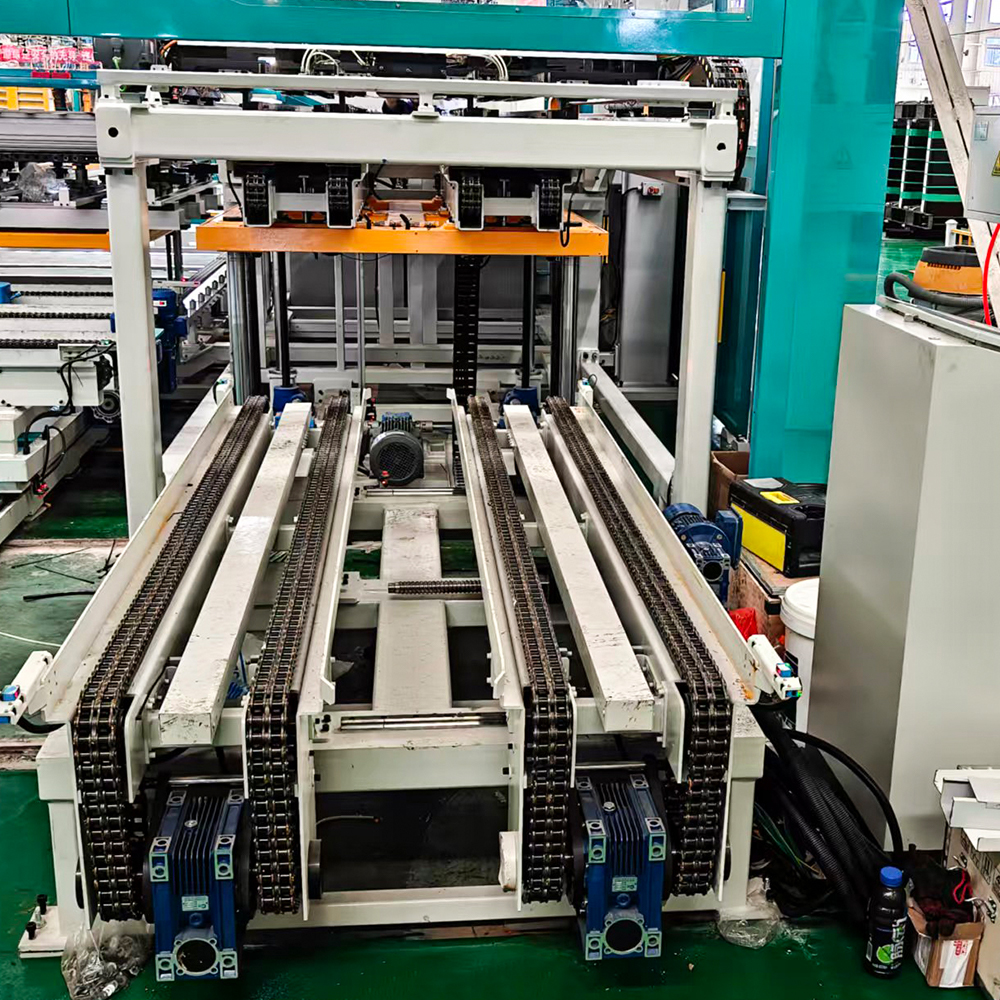
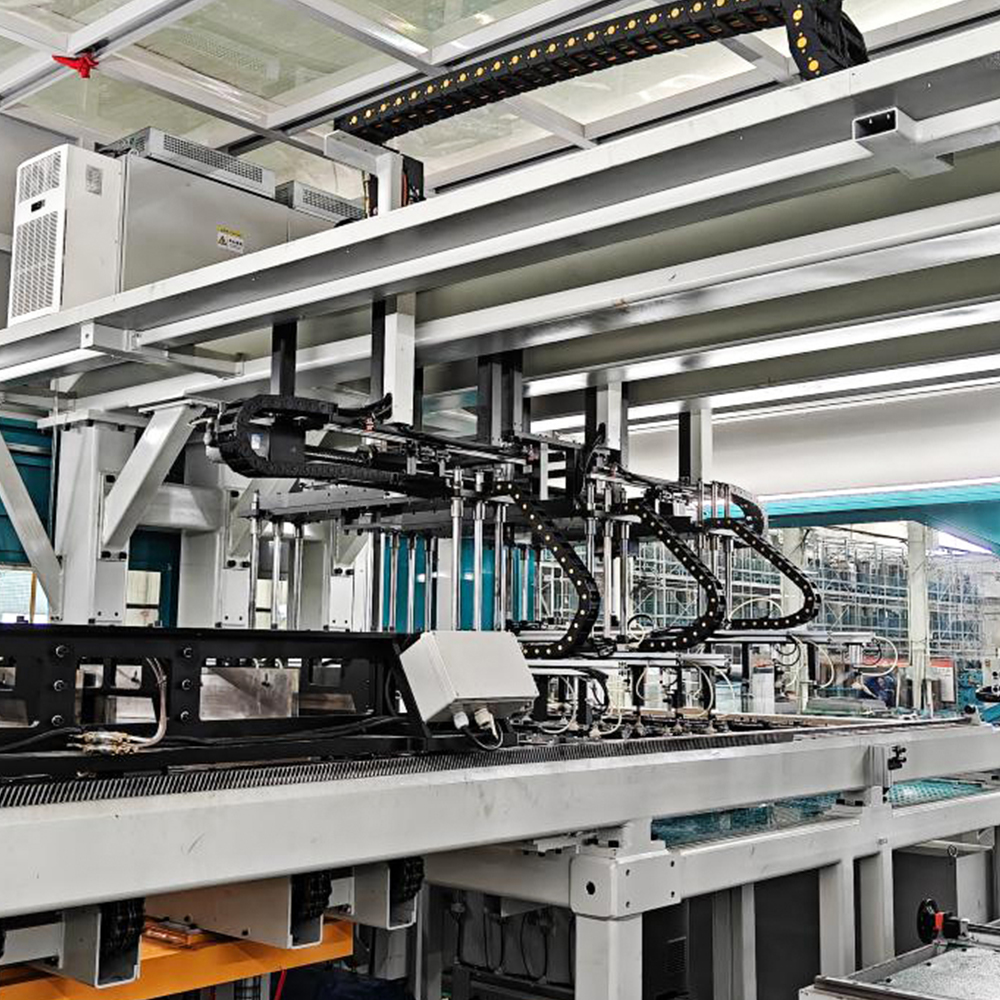
A แกนซ้อนและสายการประกอบ ระบบได้รับการออกแบบมาเพื่อเปลี่ยนเหล็กไฟฟ้าแผ่นบางๆ หรือที่เรียกกันทั่วไปว่าการเคลือบ ให้กลายเป็นแกนเคลือบที่มีความแม่นยำและมีมิติ ความท้าทายพื้นฐานคือการเคลือบแต่ละครั้งจะต้องซ้อนกันในลำดับและการวางแนวที่แม่นยำ เพื่อลดการสูญเสียกระแสไหลวนให้เหลือน้อยที่สุด และรับประกันความสม่ำเสมอของฟลักซ์แม่เหล็ก โดยทั่วไประบบจะเริ่มต้นด้วย a แกนซ้อนและสายการประกอบ หน่วยฟีดที่ได้รับการเคลือบก่อนตัดหรือกรีดจากเครื่องตัดตามขวาง การเคลือบเหล่านี้จะถูกส่งไปยังสถานีซ้อนซึ่งแขนหุ่นยนต์หรือหน่วยหยิบและวางที่ขับเคลื่อนด้วยเซอร์โวจะจัดการแต่ละแผ่น
วงจรการทำงานของระบบทั่วไปสามารถแบ่งออกเป็นสี่ขั้นตอนตามลำดับ ได้แก่ การป้อน การตรวจจับการวางแนว การเรียงซ้อน และการรวมเข้าด้วยกัน ในระหว่างขั้นตอนการป้อน การเคลือบจะถูกแยกและจัดตำแหน่งโดยใช้เครื่องป้อนแบบสั่นหรือสายพานลำเลียง ในขั้นตอนการตรวจจับการวางแนว เซ็นเซอร์แบบออปติคัลหรือกล้องวิชันซิสเต็มจะระบุด้านเสี้ยน ตำแหน่งรอยบาก และข้อบกพร่องที่พื้นผิวใดๆ ขั้นตอนการซ้อนจะเกี่ยวข้องกับการวางชั้นเคลือบแต่ละชั้นอย่างแม่นยำบนชั้นที่กำลังเติบโต โดยมักใช้ตัวจับสุญญากาศเพื่อหลีกเลี่ยงไม่ให้วัสดุเป็นรอย สุดท้าย ขั้นตอนการรวมจะใช้การเชื่อม การประสาน หรือการยึดด้วยกาวเพื่อยึดปึกให้เป็นหน่วยแข็งตัวเดียว ขั้นตอนการทำงานทั้งหมดนี้ได้รับการควบคุมโดยตัวควบคุมลอจิกที่ตั้งโปรแกรมได้ (PLC) ซึ่งจะซิงโครไนซ์ชิ้นส่วนที่เคลื่อนไหวทั้งหมดด้วยความแม่นยำระดับไมครอน
2. โมดูลอุปกรณ์หลักและฟังก์ชันต่างๆ
เพื่อให้เข้าใจ ระบบการซ้อนแกนทำงานอย่างไร จำเป็นอย่างยิ่งที่จะต้องตรวจสอบโมดูลหลัก แต่ละโมดูลมีส่วนสนับสนุนฟังก์ชันเฉพาะ และการบูรณาการอย่างราบรื่นจะกำหนดประสิทธิภาพของระบบโดยรวม ด้านล่างนี้คือรายละเอียดของโมดูลหลักสี่โมดูลที่พบในสมัยใหม่ แกนซ้อนและสายการประกอบ :
- โมดูลการให้อาหารและการร้องเพลง: หน่วยนี้รับการเคลือบจำนวนมากจากนิตยสารหรือสายพานลำเลียง ใช้เครื่องเป่าลมและตัวแยกเชิงกลเพื่อให้แน่ใจว่ามีการเคลือบเพียงครั้งเดียวเท่านั้นที่จะเข้าสู่พื้นที่วางซ้อน อัตราการป้อนความเร็วสูงสามารถเข้าถึงได้ถึง 60 ชิ้นต่อนาที ขึ้นอยู่กับความหนาและขนาดของการเคลือบ
- โมดูลการมองเห็นและการตรวจสอบ: โมดูลนี้ติดตั้งกล้องความละเอียดสูงและไฟแบ็คไลท์ ตรวจสอบการเคลือบแต่ละชั้นเพื่อดูค่าความคลาดเคลื่อนของขนาด ความสูงของเสี้ยน และความเรียบของพื้นผิว การเคลือบใดๆ ที่ไม่ผ่านการตรวจสอบจะถูกคัดแยกไปยังถังแยกต่างหากโดยอัตโนมัติ เพื่อป้องกันไม่ให้ข้อบกพร่องแพร่กระจายไปยังแกนสุดท้าย
- โมดูลการซ้อนและการวางตำแหน่ง: นี่คือแกนหลักของระบบ โครงสำหรับตั้งสิ่งของที่ขับเคลื่อนด้วยเซอร์โวหรือหุ่นยนต์ SCARA จะหยิบการเคลือบที่ผ่านการตรวจสอบแล้วและวางลงบนฟิกซ์เจอร์แบบเรียงซ้อน ฟิกซ์เจอร์มักจะมีหมุดนำที่ตรงกับรูในการเคลือบ เพื่อให้แน่ใจว่ามีการจัดตำแหน่งในการหมุน สำหรับแกนหม้อแปลงที่มีหลายขา ระบบอาจซ้อนขาแต่ละข้างแยกกันก่อนที่จะต่อเข้าด้วยกัน
- โมดูลการรวมและการดีดออก: เมื่อถึงความสูงของปึกเป้าหมาย (วัดโดยจำนวนชั้นหรือเซ็นเซอร์ความสูงด้วยแสง) โมดูลจะใช้หนึ่งในสามวิธีการรวมเข้าด้วยกัน: การเชื่อม TIG ที่หลายจุด การประสานเชิงกลโดยใช้เครื่องหมายเจาะ หรือการบ่มด้วยกาวด้วย UV หรือพันธะความร้อน จากนั้นแกนที่เสร็จแล้วจะถูกดีดออกไปยังสายพานลำเลียงขาออกเพื่อนำไปแปรรูปหรือบรรจุภัณฑ์ต่อไป
การประสานงานระหว่างโมดูลเหล่านี้เป็นสิ่งสำคัญ ตัวอย่างเช่น หากวิชันโมดูลตรวจพบการเคลือบที่ไม่ตรง โมดูลซ้อนจะต้องปรับวิถีการวางแบบเรียลไทม์ ผู้ผลิตชั้นนำอย่าง Jiangsu Jingtianxia Electric Technology Co., Ltd. ได้พัฒนาอัลกอริธึมซอฟต์แวร์ที่เป็นกรรมสิทธิ์ซึ่งช่วยให้สามารถควบคุมแบบปรับตัวได้ แกนซ้อนและสายการประกอบ แข็งแกร่งเป็นพิเศษสำหรับสภาพแวดล้อมการผลิตที่มีปริมาณผสมสูงและมีปริมาณน้อย
3. การจำแนกประเภทของระบบการซ้อนแกน
ขึ้นอยู่กับการกำหนดค่าและการใช้งาน แกนซ้อนและสายการประกอบ สามารถแบ่งออกได้เป็น 3 ประเภทใหญ่ๆ แต่ละหมวดหมู่ตอบสนองความต้องการในการผลิตที่แตกต่างกัน ตั้งแต่การผลิตจำนวนมากด้วยความเร็วสูงไปจนถึงการสร้างต้นแบบที่ยืดหยุ่น ส่วนย่อยต่อไปนี้ให้การวิเคราะห์เชิงลึกของแต่ละประเภท
3.1 ระบบซ้อนซ้อนแบบอินไลน์
ระบบบูรณาการอินไลน์เชื่อมต่อโดยตรงกับแนวตัดต้นทางหรือแนวตัดตามขวาง ทันทีที่มีการตัดการเคลือบ พวกมันจะถูกป้อนเข้าไปในหน่วยซ้อนทันทีโดยไม่ต้องจัดเก็บขั้นกลาง การออกแบบนี้ช่วยลดการจัดการวัสดุและลดความเสี่ยงของความเสียหายที่ขอบ คุณลักษณะที่กำหนดของระบบอินไลน์คือความเร็วในการซิงโครไนซ์ โดยทำงานที่อัตรารอบเดียวกันกับเครื่องตัด โดยทั่วไปจะอยู่ระหว่าง 40 ถึง 80 จังหวะต่อนาที คุณลักษณะทางเทคนิค ได้แก่ การซ้อนสองหัวสำหรับการวางการเคลือบสองชั้นพร้อมกัน การตรวจสอบความหนาแบบเรียลไทม์โดยใช้เซ็นเซอร์เลเซอร์ และการเปลี่ยนเครื่องมืออัตโนมัติสำหรับความกว้างของแกนที่แตกต่างกัน
การใช้งานทั่วไปสำหรับระบบอินไลน์คือการผลิตแกนหม้อแปลงระบบจำหน่ายและสเตเตอร์มอเตอร์ไฟฟ้าในขนาดใหญ่ ซึ่งคุณภาพที่สม่ำเสมอและปริมาณงานสูงเป็นสิ่งสำคัญยิ่ง ข้อได้เปรียบหลักเหนือระบบออฟไลน์คือการกำจัดพื้นที่จัดเก็บบัฟเฟอร์ ซึ่งช่วยประหยัดพื้นที่และลดสินค้าคงคลังของงานระหว่างดำเนินการ นอกจากนี้ ระบบอินไลน์สามารถตรวจจับข้อบกพร่องในการตัดได้ทันที ทำให้สามารถป้อนกลับไปยังชุดตัดหญ้าได้ทันที Jiangsu Jingtianxia Electric Technology Co., Ltd. นำเสนอโซลูชันอินไลน์ที่รวมอินเทอร์เฟซคลังสินค้าเวิร์กช็อปอัจฉริยะ ช่วยให้สามารถแลกเปลี่ยนข้อมูลได้อย่างราบรื่นด้วยระบบการวางแผนทรัพยากรองค์กร (ERP) การบูรณาการนี้ช่วยให้แน่ใจว่าแกนทุกชุดสามารถตรวจสอบย้อนกลับได้ตั้งแต่วัตถุดิบไปจนถึงสินค้าสำเร็จรูป
| คุณสมบัติ | บูรณาการในบรรทัด | ออฟไลน์แบบสแตนด์อโลน | ระบบป้อมปืนหมุน |
| ความเร็วในการป้อนอาหาร | สูงสุด 80 ชิ้น/นาที | 30–50 ชิ้น/นาที | 50–70 ชิ้น/นาที |
| เวลาที่เปลี่ยนแปลง | 10–15 นาที | 5–8 นาที | 2–4 นาที |
| ความแม่นยำในการซ้อน (มม.) | ±0.05 | ±0.08 | ±0.04 |
| น้ำหนักแกนกลางทั่วไป | 100–500 กก | 50–300 กก | 80–400 กก |
| ความต้องการพื้นที่ชั้น | สูง (สายรวม) | ปานกลาง | กะทัดรัด |
3.2 ระบบซ้อนแบบสแตนด์อโลนออฟไลน์
ระบบสแตนด์อโลนออฟไลน์ทำงานโดยอิสระจากกระบวนการตัด ขั้นแรกการเคลือบจะถูกตัด ซ้อนลงในนิตยสาร จากนั้นจึงขนส่งไปยังสถานีซ้อน การแยกส่วนนี้ทำให้ผู้วางแผนการผลิตสามารถเดินสายการตัดได้อย่างมีประสิทธิภาพสูงสุด ในขณะที่สายซ้อนจะจัดการกับแกนประเภทต่างๆ ในแบบคู่ขนาน วิธีการแบบออฟไลน์เหมาะอย่างยิ่งสำหรับสภาพแวดล้อมในโรงงานที่มีขนาดการสั่งซื้อน้อยแต่แตกต่างกันอย่างมากในรูปทรงหลัก องค์ประกอบที่สำคัญของระบบออฟไลน์คือตัวเปลี่ยนแม็กกาซีนอัตโนมัติ ซึ่งสามารถบรรจุการเคลือบได้มากถึง 12 ประเภท และสลับระหว่างการเคลือบได้ภายในไม่กี่นาที
ในทางเทคโนโลยี ระบบออฟไลน์มักจะรวมเอาระบบการมองเห็นขั้นสูงเข้าไปด้วย เนื่องจากการเคลือบอาจถูกเก็บไว้เป็นเวลาหลายชั่วโมงหรือหลายวัน ทำให้เกิดฝุ่นสะสมหรือเกิดออกซิเดชันเล็กน้อย วิชันโมดูลในระบบออฟไลน์จึงมีแปรงทำความสะอาดและเครื่องกำจัดไฟฟ้าสถิตเพิ่มเติม วิธีการรวมเข้าด้วยกันจะคล้ายกับระบบอินไลน์ แต่ระบบออฟไลน์มักใช้การยึดติดด้วยกาวมากกว่าการเชื่อม เนื่องจากกาวช่วยให้กระจายความเค้นได้ดีขึ้นในแกนที่มีรูปทรงแบบ step-lap ที่ซับซ้อน สำหรับผู้ผลิตที่ต้องการอัพเกรดจากการซ้อนแบบแมนนวล ระบบออฟไลน์แบบสแตนด์อโลนให้การลงทุนเริ่มต้นที่ต่ำกว่าและบูรณาการกับอุปกรณ์ขนถ่ายวัสดุที่มีอยู่ได้ง่ายขึ้น Jiangsu Jingtianxia Electric Technology Co., Ltd. นำเสนอแพลตฟอร์มออฟไลน์แบบโมดูลาร์ที่สามารถกำหนดค่าได้ด้วยการทำงานแบบสแต็กเดี่ยวหรือแบบสแต็กคู่ ทำให้ลูกค้ามีความยืดหยุ่นในการขยายขนาดการผลิตตามความต้องการที่เพิ่มขึ้น
3.3 ระบบวางป้อมปืนแบบหมุน
ระบบป้อมปืนโรตารีแสดงถึงความก้าวหน้าล่าสุดใน แกนซ้อนและสายการประกอบ เทคโนโลยี แทนที่จะใช้ฟิกซ์เจอร์วางซ้อนแบบอยู่กับที่เพียงตัวเดียว ระบบเหล่านี้ใช้ป้อมปืนแบบหมุนที่บรรจุพาเลทหลายพาเลท ในขณะที่พาเลทหนึ่งกำลังเต็มไปด้วยการเคลือบ พาเลทอีกอันหนึ่งจะถูกรวมเข้าและดีดออก และพาเลทที่สามกำลังถูกเตรียมสำหรับชุดถัดไป การประมวลผลแบบขนานนี้ช่วยลดเวลาว่างได้อย่างมาก และเพิ่มปริมาณงานโดยรวมได้สูงสุดถึง 40% เมื่อเทียบกับการออกแบบสถานีเดียว
กลไกป้อมปืนขับเคลื่อนด้วยมอเตอร์แรงบิดขับเคลื่อนโดยตรงที่ให้การหมุนที่ราบรื่นเป็นพิเศษและการวางตำแหน่งเชิงมุมที่แม่นยำ พาเลทแต่ละพาเลทมีชุดหมุดนำและกลไกการจับยึดของตัวเอง ทำให้ระบบสามารถสลับระหว่างขนาดแกนที่แตกต่างกันได้โดยไม่ต้องมีการแทรกแซงด้วยตนเอง ระบบป้อมปืนโรตารีเหมาะอย่างยิ่งสำหรับการผลิตแกนที่ได้มาตรฐานในปริมาณมาก เช่น ที่ใช้ในหม้อแปลงไฟฟ้าระบบจำหน่ายและตัวเหนี่ยวนำขนาดเล็ก ฐานที่กะทัดรัดยังทำให้น่าสนใจสำหรับโรงงานที่มีพื้นที่จำกัด Jiangsu Jingtianxia Electric Technology Co., Ltd. ประสบความสำเร็จในการปรับใช้ระบบป้อมปืนหมุนในไซต์งานของลูกค้าหลายแห่ง โดยมีอัตราข้อบกพร่องต่ำกว่า 0.2% และประสิทธิภาพของอุปกรณ์โดยรวม (OEE) เกิน 85%
เพื่อสรุปขั้นตอนการดำเนินงานของระบบทั้งสามประเภท รายการสั่งซื้อต่อไปนี้จะสรุปขั้นตอนทั่วไปสำหรับวงจรการซ้อนทั่วไป:
- กำลังโหลดวัสดุ: การเคลือบจะถูกบรรจุลงในแม็กกาซีนตัวป้อนหรือป้อนโดยตรงจากแนวการตัด
- การร้องและการปฐมนิเทศ: การเคลือบแต่ละชั้นจะถูกแยกออกจากกัน จัดเรียง และด้านเสี้ยนจะถูกตรวจจับผ่านการมองเห็น
- ตำแหน่ง: หุ่นยนต์หรือโครงสำหรับตั้งสิ่งของจะหยิบการเคลือบและวางลงบนพาเลทซ้อนด้วยความแม่นยำระดับไมครอน
- การนับชั้นและการตรวจสอบความสูง: ระบบจะนับแต่ละชั้นและตรวจสอบความสูงของปึกที่เพิ่มขึ้นเทียบกับเป้าหมาย
- การรวมบัญชี: เมื่อบรรลุเป้าหมาย ระบบจะเชื่อม ประสาน หรือเชื่อมปึกเข้ากับแกนกลางที่มั่นคง
- การขับออกและการลำเลียง: แกนที่เสร็จแล้วจะถูกปล่อยลงบนสายพานลำเลียงเพื่อการประมวลผลหรือบรรจุภัณฑ์ขั้นปลายน้ำ
4. บูรณาการกับการผลิตอัจฉริยะ
ทันสมัย แกนซ้อนและสายการประกอบ ไม่ใช่เครื่องจักรที่แยกจากกันอีกต่อไป พวกมันเป็นโหนดสำคัญในระบบนิเวศโรงงานอัจฉริยะที่กว้างขึ้น ระบบเหล่านี้ส่งข้อมูลรอบเวลา อัตราข้อบกพร่อง และการสึกหรอของวัสดุสิ้นเปลืองไปยังระบบดำเนินการผลิตส่วนกลาง (MES) อย่างต่อเนื่องผ่านอินเทอร์เน็ตของสรรพสิ่งทางอุตสาหกรรม (IIoT) แนวทางที่ขับเคลื่อนด้วยข้อมูลนี้ช่วยให้สามารถบำรุงรักษาเชิงคาดการณ์ได้ โดยลดการหยุดทำงานโดยไม่ได้วางแผนได้มากถึง 30% ตัวอย่างเช่น Jiangsu Jingtianxia Electric Technology Co., Ltd. ได้รวมระบบคลังสินค้าเวิร์กช็อปอัจฉริยะและสายการผลิตลอจิสติกส์อัตโนมัติที่เชื่อมต่อโดยตรงกับอุปกรณ์จัดเรียงซ้อน ทำให้เกิดการไหลของวัสดุอัตโนมัติเต็มรูปแบบจากขดลวดเหล็กดิบไปยังแกนหม้อแปลงสำเร็จรูป
นอกจากนี้ ระบบขั้นสูงยังมีอัลกอริธึมการเรียนรู้ด้วยตนเองที่ปรับพารามิเตอร์การซ้อนตามประสิทธิภาพในอดีต หากการเคลือบชุดใดชุดหนึ่งแสดงการเปลี่ยนแปลงของเสี้ยนที่สูงกว่า ระบบจะลดความเร็วของการวางตำแหน่งโดยอัตโนมัติเพื่อรักษาความแม่นยำ ความสามารถในการปรับตัวในระดับนี้มีคุณค่าอย่างยิ่งในภูมิภาคที่มีคุณสมบัติวัตถุดิบที่แตกต่างกัน ด้วยการรวมกลไกที่มีความแม่นยำเข้ากับซอฟต์แวร์อัจฉริยะ Jiangsu Jingtianxia Electric Technology Co., Ltd. ยังคงก้าวข้ามขอบเขตของสิ่งใด แกนซ้อนและสายการประกอบ สามารถบรรลุผลได้โดยนำเสนอโซลูชั่นสนับสนุนแบบครบวงจรซึ่งครอบคลุมทุกอย่างตั้งแต่การตัดแกนตามขวางไปจนถึงการประกอบขั้นสุดท้าย
คำถามที่พบบ่อย
คำถามที่ 1: อะไรคือความแตกต่างที่สำคัญระหว่างระบบซ้อนแบบอินไลน์และออฟไลน์?
ระบบอินไลน์เชื่อมต่อโดยตรงกับไลน์การตัดและทำงานด้วยความเร็วเท่ากัน ทำให้เหมาะสำหรับการผลิตต่อเนื่องในปริมาณมาก ระบบออฟไลน์ทำงานอย่างเป็นอิสระ ทำให้มีความยืดหยุ่นมากขึ้นในการจัดการกับขนาดแกนและรูปทรงที่แตกต่างกัน ซึ่งเหมาะกับสภาพแวดล้อมในร้านค้าจัดหางานหรือปริมาณน้อยและมีการผสมผสานสูง
คำถามที่ 2: ระบบป้อมปืนแบบหมุนช่วยเพิ่มประสิทธิภาพการผลิตได้อย่างไรเมื่อเทียบกับระบบแบบสถานีเดียว
ระบบป้อมปืนหมุนใช้พาเลทหลายพาเลทบนกลไกการหมุน ขณะที่พาเลทหนึ่งกำลังถูกเติม พาเลทอีกอันกำลังอยู่ระหว่างการรวมเข้า และพาเลทที่สามกำลังถูกดีดออกหรือเตรียม ขั้นตอนการทำงานแบบขนานนี้ช่วยลดเวลารอคอยระหว่างรอบ เพิ่มปริมาณงานโดยรวมได้สูงสุดถึง 40% โดยไม่ทำให้ความแม่นยำในการเรียงซ้อนลดลง
คำถามที่ 3: วิธีการรวมข้อมูลแบบใดที่มักใช้ในสายการซ้อนแกนและสายการประกอบ และวิธีใดดีที่สุด
วิธีการหลักสามวิธี ได้แก่ การเชื่อม TIG การเชื่อมประสานทางกล และการติดกาว การเชื่อมมีความแข็งแรงเชิงกลสูง การประสานทำได้เร็วที่สุดและไม่ต้องใช้วัสดุสิ้นเปลือง และการยึดติดด้วยกาวให้ประสิทธิภาพแม่เหล็กที่ดีขึ้นโดยการลดความเครียดภายใน ทางเลือกที่ดีที่สุดขึ้นอยู่กับการใช้งานหลัก เช่น การเชื่อมสำหรับหม้อแปลงไฟฟ้ากำลังขนาดใหญ่ การประสานสำหรับมอเตอร์ที่ผลิตจำนวนมาก และกาวสำหรับการออกแบบที่มีประสิทธิภาพสูงพร้อมข้อต่อแบบขั้นบันได
คำถามที่ 4: Jiangsu Jingtianxia Electric Technology Co., Ltd. รับประกันการควบคุมคุณภาพของระบบซ้อนซ้อนได้อย่างไร
Jiangsu Jingtianxia ผสานรวมการตรวจสอบด้วยภาพแบบหลายขั้นตอน การตรวจสอบความหนาแบบเรียลไทม์ และการปฏิเสธการเคลือบที่ชำรุดโดยอัตโนมัติ ระบบของพวกเขายังป้อนข้อมูลการผลิตลงในแพลตฟอร์ม MES ช่วยให้สามารถตรวจสอบย้อนกลับได้เต็มรูปแบบและควบคุมกระบวนการทางสถิติได้ ด้วยความสามารถทางเทคนิคระดับมืออาชีพมากกว่า 46 คน บริษัทรักษาโปรโตคอลการทดสอบที่เข้มงวดสำหรับทุกระบบก่อนส่งมอบ เพื่อให้มั่นใจถึงประสิทธิภาพที่สม่ำเสมอในสิ่งอำนวยความสะดวกของลูกค้า
คำถามที่ 5: ระบบการซ้อนแกนสามารถรองรับวัสดุเคลือบที่แตกต่างกัน เช่น เหล็กอสัณฐานหรือเหล็กซิลิกอนได้หรือไม่
ใช่ ระบบที่ทันสมัยได้รับการออกแบบให้มีแรงกดของมือจับที่ปรับได้ ความเร็วการป้อนที่หลากหลาย และอัลกอริธึมการมองเห็นที่ปรับแต่งได้เพื่อรองรับวัสดุหลากหลายประเภท เหล็กอสัณฐานซึ่งบางกว่าและเปราะกว่า ต้องใช้การจัดการที่นุ่มนวลกว่า และมักจะได้ประโยชน์จากการยึดติดด้วยกาวมากกว่าการเชื่อม Jiangsu Jingtianxia นำเสนอการกำหนดค่าที่ปรับแต่งให้ตรงกับลักษณะของวัสดุเฉพาะ
คำถามที่ 6: ผลตอบแทนจากการลงทุน (ROI) โดยทั่วไปสำหรับการทำให้กระบวนการซ้อนคอร์แบบแมนนวลเป็นอัตโนมัติคือเท่าไร
แม้ว่า ROI ที่แน่นอนจะแตกต่างกันไปตามปริมาณการผลิต แต่ผู้ผลิตส่วนใหญ่จะเห็นการคืนทุนภายใน 18 ถึง 24 เดือน ระบบอัตโนมัติช่วยลดต้นทุนแรงงาน ขจัดข้อผิดพลาดของมนุษย์ เพิ่มปริมาณงาน และปรับปรุงผลผลิตวัสดุ นอกจากนี้ ระบบอัตโนมัติยังช่วยให้สามารถดำเนินการได้ตลอด 24 ชั่วโมงทุกวัน ซึ่งจะช่วยเร่ง ROI ให้เร็วขึ้นสำหรับกลุ่มผลิตภัณฑ์ที่มีความต้องการสูง
-
มือถือ
+86-18351152766
-
อีเมล
479279940@qq.com
-
ที่อยู่
No.3 Park, หมู่บ้าน Jiangcun, เมือง Liangxu, เขต Jiangyan, เมืองไถโจว, มณฑลเจียงซู, จีน


ลิขสิทธิ์ © Jiangsu Jingtianxia Electric Technology Co., Ltd. สงวนลิขสิทธิ์ โซลูชันสายการเรียงและประกอบแกนตามความต้องการ