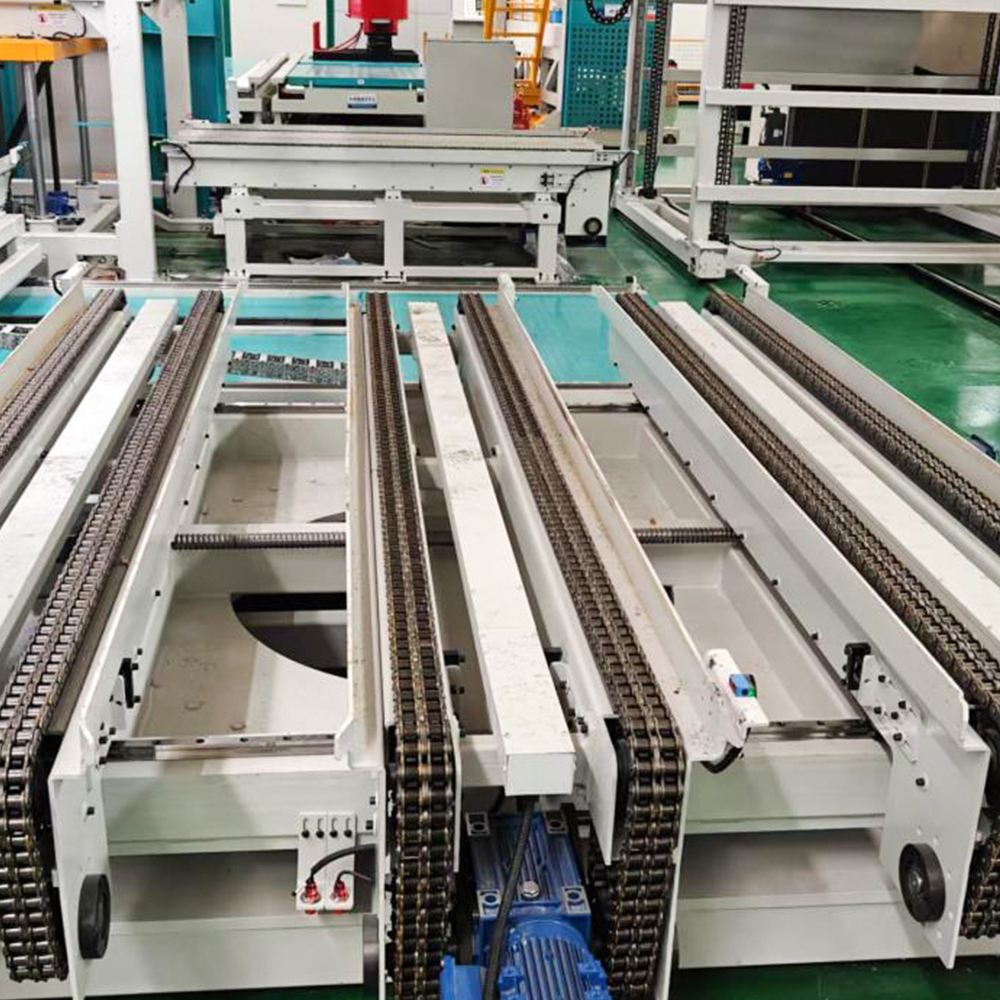
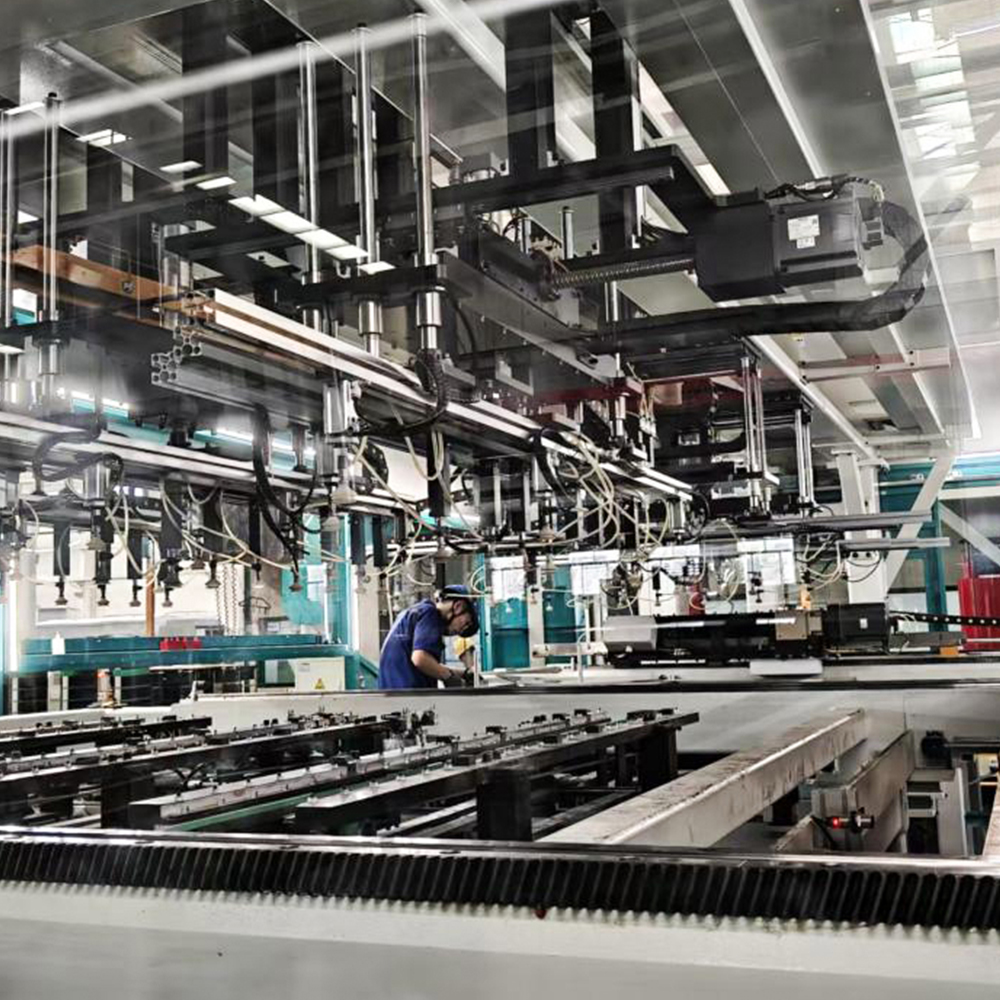
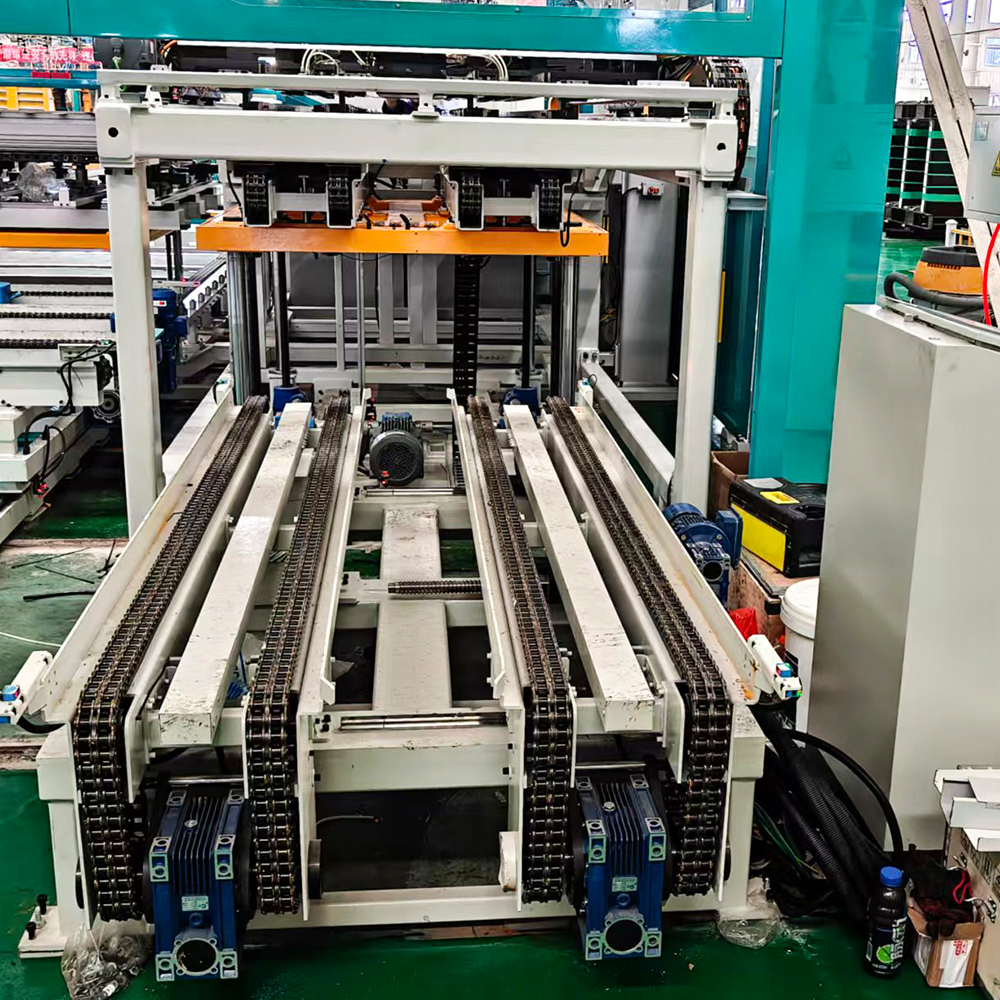
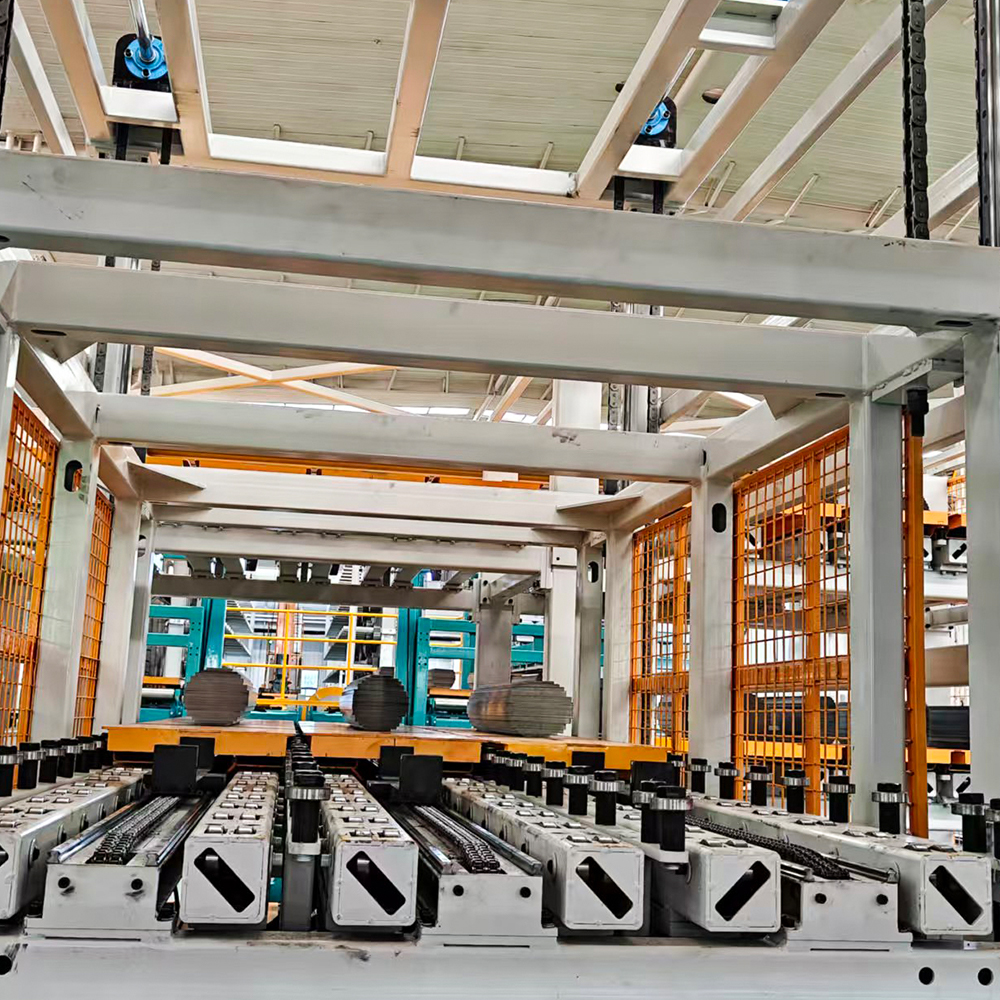
แกนหม้อแปลงไฟฟ้าขนาดใหญ่ต้องมีฟลักซ์แม่เหล็กพร้อมๆ กัน ทนทานต่อแรงจับยึดทา...
อ่านเพิ่มเติม

การใช้งาน
ข้อเสนอแนะ
ความรับผิดชอบของผู้ซื้อ
- จัดหาและเชื่อมต่อสายไฟเข้ากับตู้ไฟฟ้าของอุปกรณ์ตามเงื่อนไขสาธารณูปโภค เชื่อมต่อสายดินที่จำเป็นเข้ากับจุดเชื่อมต่อที่กำหนดบนอุปกรณ์
- การก่อสร้างฐานรากของอุปกรณ์ (รวมถึงการเจาะแกน ท่อร้อยสาย PVC ฯลฯ) ท่อ ชิ้นส่วนฝังตัว และระบบสายดิน
- เครนเหนือศีรษะ/เครนเคลื่อนที่/รถยก และอุปกรณ์อื่นๆ ที่จำเป็นสำหรับการขนถ่าย การวางตำแหน่ง และการติดตั้ง/การทดสอบการใช้งานที่ไซต์ของผู้ซื้อ
- อากาศอัด ไฟฟ้า และวัสดุเสริมสำหรับการทดสอบการใช้งานอุปกรณ์ จัดส่งไปยังสถานที่ที่กำหนด
- วัสดุทดลองเดินเครื่องสำหรับการทดสอบเดินเครื่องถูกส่งไปยังสถานที่ที่กำหนด
การส่งมอบ การยอมรับ และการตรวจสอบ
- มาตรฐานการตรวจสอบ: ข้อตกลงทางเทคนิคนี้และมาตรฐานแห่งชาติที่บังคับใช้ของผู้ผลิต
- การยอมรับและการตรวจสอบจะต้องดำเนินการโดยทั้งสองฝ่ายที่สถานที่ผลิตของซัพพลายเออร์ตามข้อตกลงทางเทคนิค อุปกรณ์จะถูกจัดส่งหลังจากผ่านการตรวจสอบ
- การทดสอบประสิทธิภาพเต็มรูปแบบจะต้องดำเนินการที่ไซต์ของผู้ใช้ ทั้งสองฝ่ายจะต้องดำเนินการยอมรับทีละรายการตามสัญญาและข้อตกลงทางเทคนิค รายงานการยอมรับจะต้องลงนามโดยทั้งสองฝ่ายเมื่อผ่าน
องค์ประกอบอุปกรณ์
| องค์ประกอบอุปกรณ์ที่สมบูรณ์ | |||
| ไม่ | ส่วนประกอบ | จำนวน | หมายเหตุ |
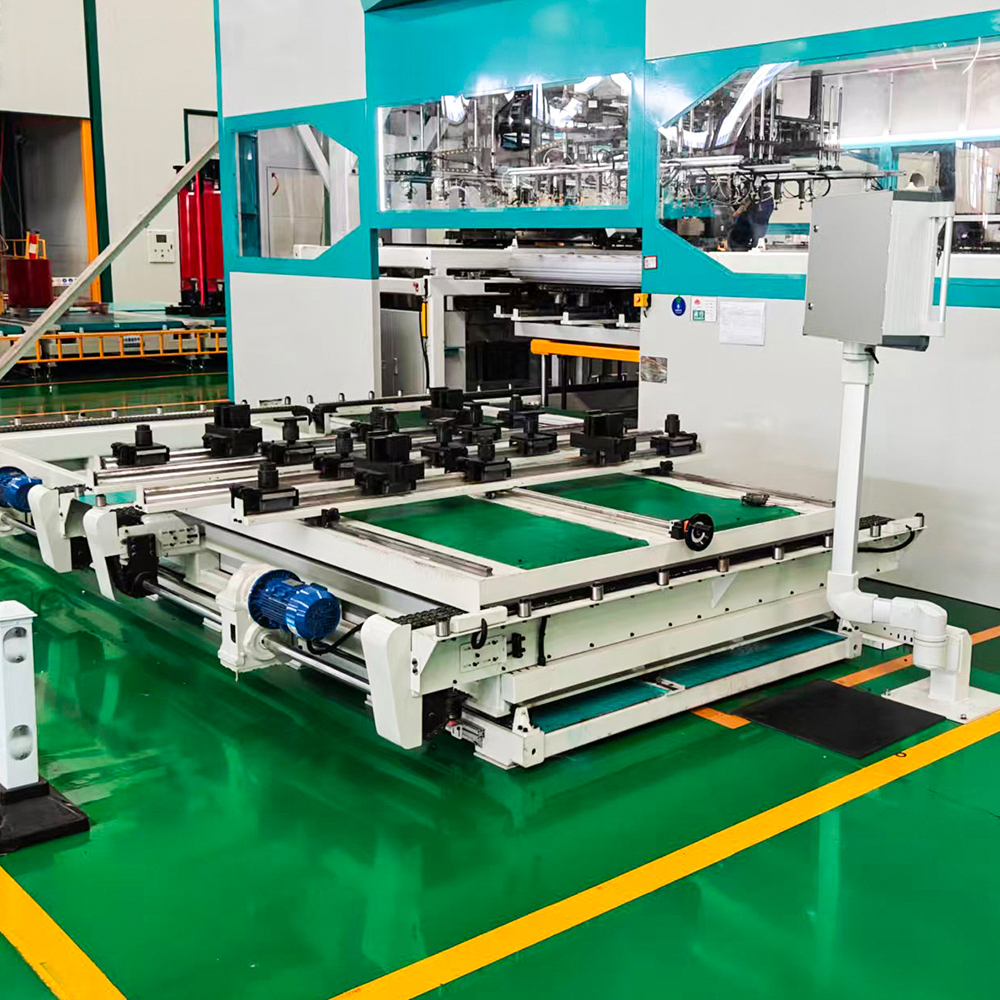
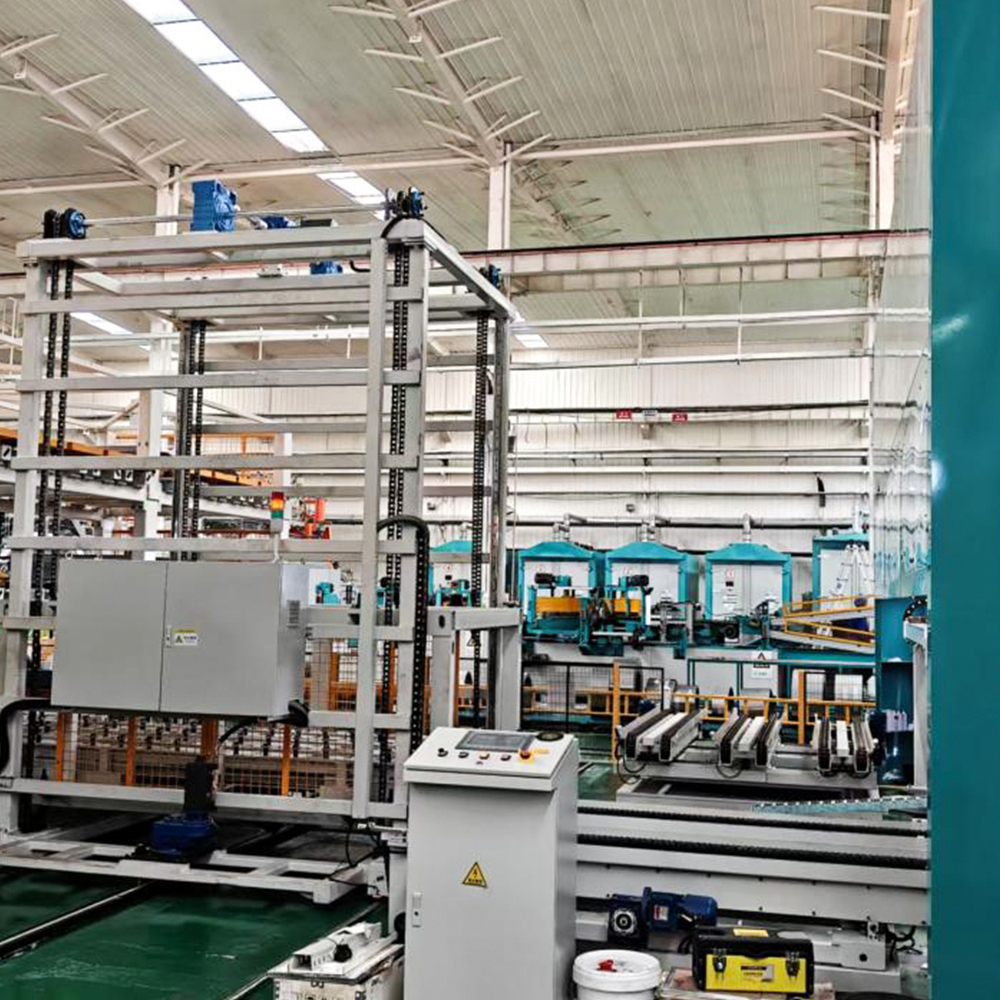
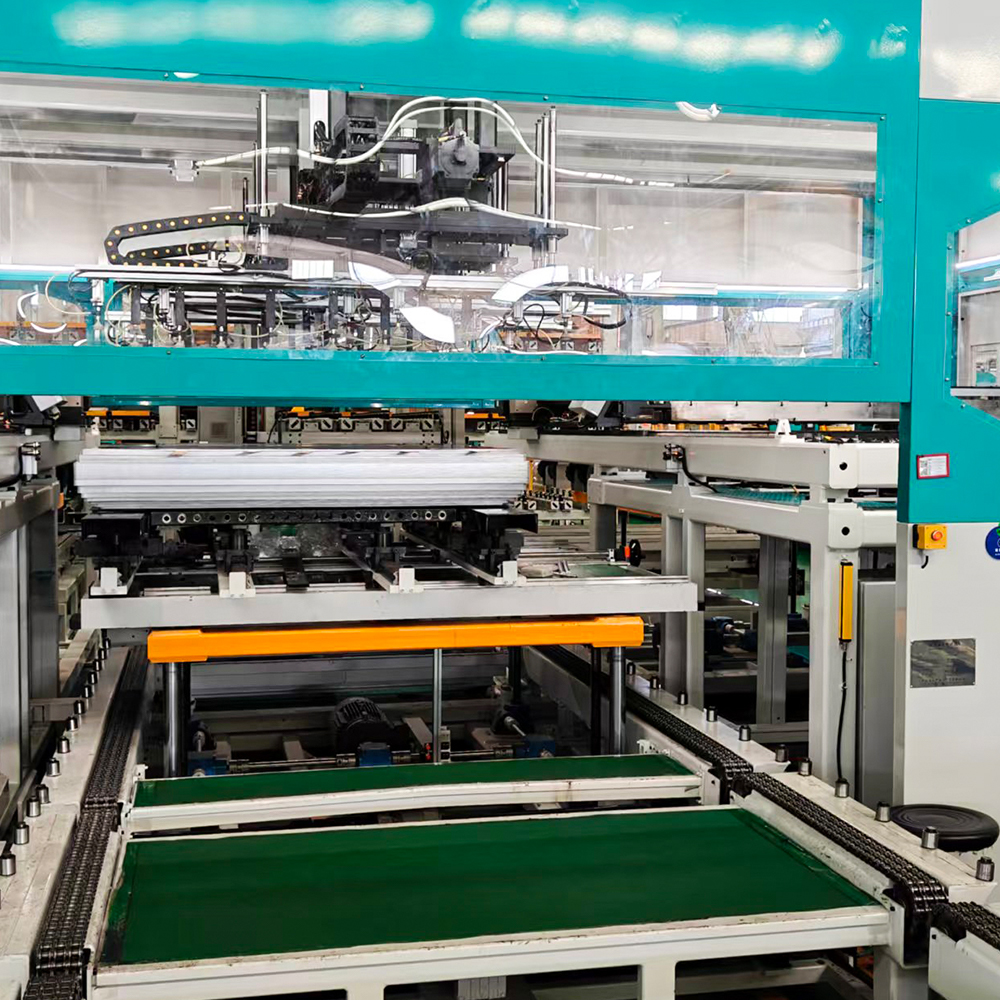
| 1 | คอลัมน์การเคลือบแอกและกลไกก่อนการจัดเก็บแผ่นเปล่า | 1 ชุด | |
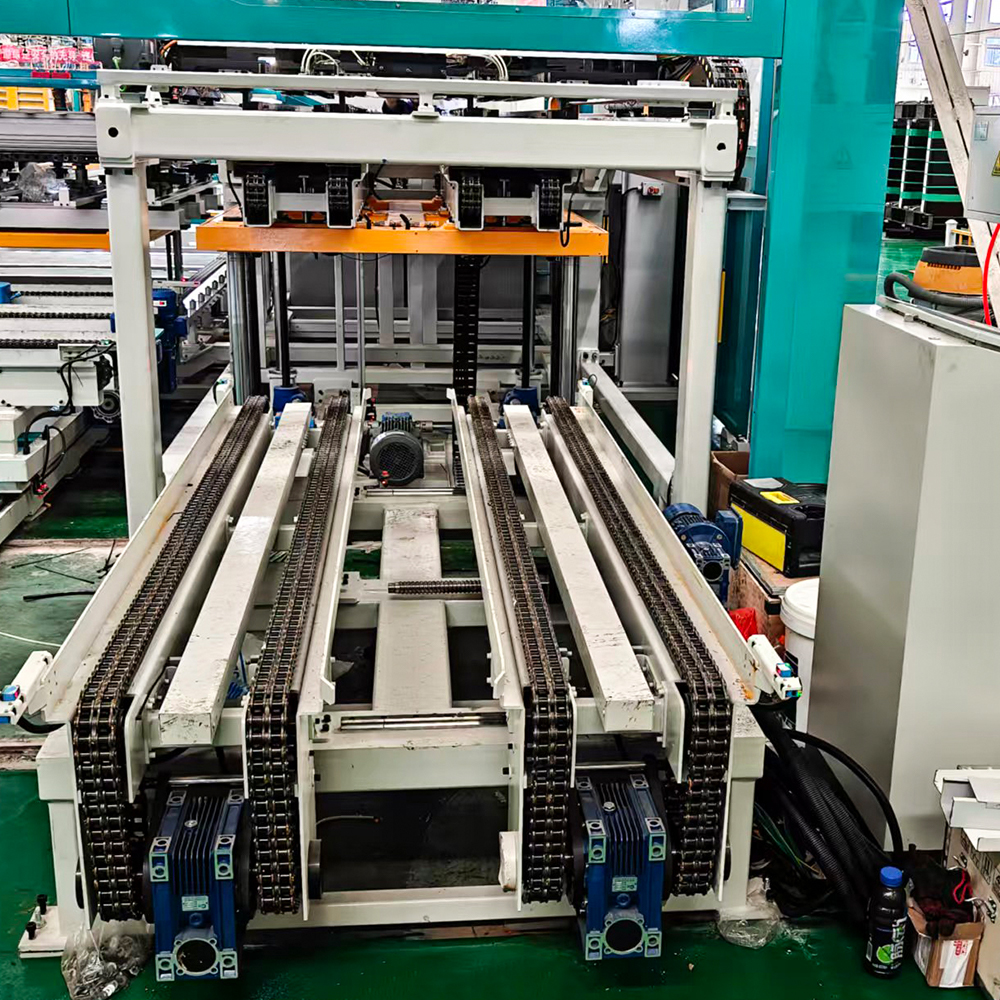
| 2 | กลไกการหยิบและยกการเคลือบแอกและสายพานลำเลียงแบบคอลัมน์ | 1 ชุด | |
| 3 | — | 1 ชุด | |
| 4 | — | 1 ชุด | |
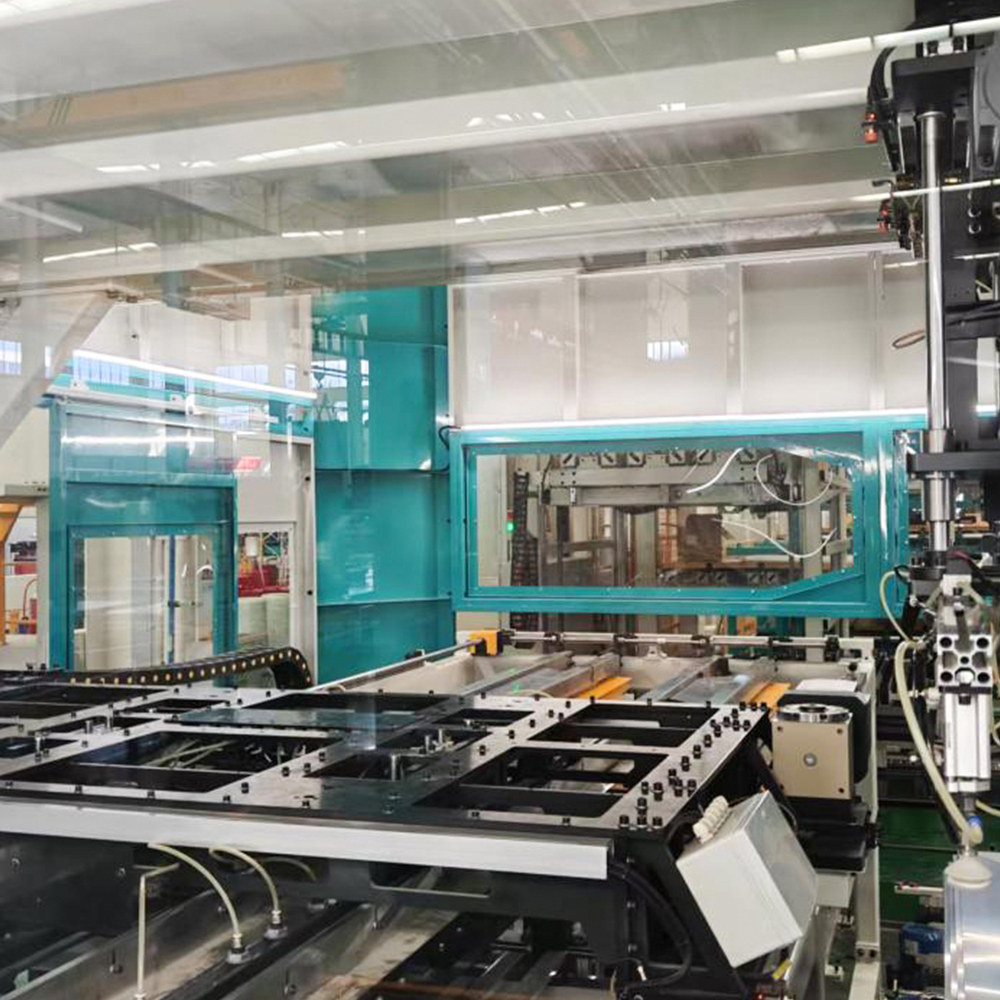
| 5 | Yoke, Center Limb & Side Lamination Mechanical Stacking Equipment ตัวหลัก | 1 ชุด | |
| 6 | ลิฟต์ซ้อนผลิตภัณฑ์สำเร็จรูป | 1 ชุด | |
| 7 | — | 1 ชุด | |
| 8 | — | 1 ชุด | |
| 9 | กลไกการหยิบและยกของแขนขาตรงกลางและการเคลือบด้านข้าง และสายพานลำเลียงแบบคอลัมน์ | 1 ชุด | |
| 10 | แขนขาตรงกลางและคอลัมน์เคลือบด้านข้าง แผ่นเปล่า และกลไกก่อนการจัดเก็บแบบเคลื่อนที่ (รวมลู่วิ่ง) | 1 ชุด | |
| 11 | กลไกสายพานลำเลียงทางออกของผลิตภัณฑ์สำเร็จรูป | 1 ชุด | |
| 12 | ตำแหน่งก่อนการจัดเก็บผลิตภัณฑ์สำเร็จรูป T-Type | 1 ชุด | |
| 13 | แพลตฟอร์มการซ้อน | 2 ชุด | |
| 14 | ฝาครอบป้องกันอุปกรณ์หลักและตาข่ายนิรภัย | 1 ชุด | |
| 15 | ตู้ไฟฟ้า (ตู้แอร์, ตู้ควบคุมย่อย) | 1 ชุด | |
| 16 | ระบบหล่อลื่นและหล่อลื่น | 1 ชุด | |
| 17 | หน้าจอแสดงผล, พีซีอุตสาหกรรม, เซอร์โวไดรฟ์, อินเวอร์เตอร์ความถี่, หม้อแปลงจ่ายไฟเซอร์โว, โมดูล I/O ระยะไกล, สายเคเบิลเซอร์โวและสายเคเบิลอื่น ๆ, สวิตช์ไฟฟ้า | 1 ชุด | |
| 18 | ส่วนประกอบควบคุมด้วยลม, กระบอกสูบ, ท่อลม, ระบบสุญญากาศ, ส่วนประกอบสุญญากาศ | 1 ชุด | |
พารามิเตอร์ทางเทคนิคหลัก
| ไม่ | พารามิเตอร์ประสิทธิภาพ | ประเภท LXD-440 | |
| 1 | ข้อมูลจำเพาะของการเคลือบ | ความกว้าง | 80–440 มม |
| ความหนา | 0.18–0.3 มม | ||
| ความยาวแขนขาด้านข้าง | 770–2400 มม. (ปลายถึงปลาย) | ||
| ความยาวแอก | 770–2400 มม. (ปลายถึงปลาย) | ||
| แขนขากลาง | 770–1900 มม. (ปลายจรดปลาย) | ||
| แกนสูงสุด (ยาว×กว้าง×สูง) | 2400×2400×600 มม | ||
| 2 | ความแม่นยำในการเคลือบที่ต้องการ (จัดทำโดยผู้ซื้อ) | S-Value (คันธนู) | ข้อผิดพลาดด้านเดียวภายในความยาวรวม ≤0.1 มม |
| ความเป็นคลื่น | ข้อผิดพลาดความสูงภายในความยาวรวม ≤2 มม | ||
| เสี้ยน | ≤0.02 มม | ||
| ความกว้าง | ≤±0.1 มม | ||
| ความยาว | ≤±0.2 มม | ||
| แขนขากลาง Angle Deviation (after left/right flip) | ≤0.1 มม | ||
| ความยาว Consistency of Yoke, Side & Center Limb | ≤0.1 มม | ||
| ความแม่นยำของมุม 45° ของด้านข้าง แอก และแขนขาตรงกลาง | ±0.1° | ||
| V-Notch & 45° Angle Overlap (แอกเดียวกันพลิก) | ≤0.1 มม | ||
| 3 | ความแม่นยำในการซ้อน | ทิศทางความยาวเกรดเดียวกัน | ±0.4 มม. (ไม่รวมข้อผิดพลาดด้านความแม่นยำของแผ่นที่ให้มา) |
| ทิศทางความกว้างเกรดเดียวกัน | ±0.4 มม. (ไม่รวมข้อผิดพลาดด้านความแม่นยำของแผ่นที่ให้มา) | ||
| ข้อผิดพลาดความหนาเกรดเดียวกัน (เรียงซ้อนตามจำนวนแผ่น) | ≤1มม. (ไม่รวมข้อผิดพลาดเกี่ยวกับความหนาของแผ่นที่ให้มา) | ||
| หมายเหตุ: | ความแม่นยำของแกนจะได้รับผลกระทบจากความแม่นยำในการตัดแผ่นและความแม่นยำในการเรียงซ้อนไปพร้อมๆ กัน จำเป็นต้องปรับรูปร่างใหม่ด้วยตนเองหลังจากการซ้อนเพื่อให้ได้ความแม่นยำสูงขึ้น หากการปิดระบบเพื่อปรับรูปร่างใหม่เนื่องจากข้อกำหนดด้านความแม่นยำที่สูงขึ้นของผู้ซื้อทำให้ประสิทธิภาพการทำงานของอุปกรณ์ในการผลิตปกติลดลง ความรับผิดชอบจะตกเป็นของผู้ซื้อและไม่เกี่ยวข้องกับอุปกรณ์ของซัพพลายเออร์ | ||
| 4 | การจัดตำแหน่งวัสดุคอลัมน์ที่จำเป็น (จัดทำโดยผู้ซื้อ) | การจัดหาแผ่นและการโหลด | 1. แผ่นงานจะถูกตัดเป็นคอลัมน์โดยใช้เส้นตัดตามขวางหรือเรียงซ้อนในคอลัมน์ด้วยตนเองตามโครงสร้างและปริมาณของคอลัมน์การวาดแกนหลัก (การนับเกรดแต่ละชั้นจะต้องแน่นอน — แผ่นงานส่วนเกินหรือขาดหายไปจะส่งผลต่อประสิทธิภาพในการเรียงซ้อนและต้องมีการแทรกแซงภายในอุปกรณ์ด้วยตนเอง) 2. ทั้งคอลัมน์ที่ขึ้นรูปด้วยเครื่องและคอลัมน์ที่เรียงซ้อนด้วยตนเองต้องเป็นไปตามข้อกำหนดการจัดตำแหน่งคอลัมน์ในข้อกำหนดนี้ 3. หากการจัดแนวคอลัมน์ของผู้ซื้อไม่ตรงตามพารามิเตอร์ทางเทคนิค หรือหากคอลัมน์มีแผ่นงานเพิ่มเติม ผิด หรือขาดหายไป ทำให้อุปกรณ์หยุดทำงานบ่อยครั้ง ผู้ซื้อจะต้องรับผิดชอบในการแก้ไขปัญหาการจัดหาคอลัมน์ |
| ความสูงของคอลัมน์ | ≤600 มม | ||
| ความสม่ำเสมอของความสูงของคอลัมน์แกนหลัก 5 กิ่ง | ≤2 มม | ||
| ทิศทางความกว้างเกรดเดียวกัน Column Misalignment | ≤8 มม | ||
| ทิศทางความยาวเกรดเดียวกัน Column Misalignment | ≤10 มม | ||
| ค่าเบี่ยงเบนเส้นกึ่งกลางความกว้างเกรดเดียวกันภายในคอลัมน์ | ≤5 มม | ||
| ความเบี่ยงเบนของเส้นกึ่งกลางความกว้างระหว่างคอลัมน์ถึงแผ่น | ≤10 มม | ||
| คอลัมน์เดี่ยว 45° แนวเอียงด้านเอียง | ≤5 มม | ||
| การจัดตำแหน่งปลายแขนขาตรงกลางคอลัมน์เดียว | ≤5 มม | ||
| ตำแหน่งคอลัมน์เดียวบนแผ่นวัสดุ | ความยาว-direction center position deviation ≤20 mm; End fixed position deviation ≤10 mm | ||
| 5 | รอบเวลาซ้อน | ประมาณ 7.5 วิ | 1 จังหวะ (5 แผ่น/จังหวะ); ประมาณ 8 จังหวะ/นาที; ประมาณ 40 แผ่น/นาที แกนมาตรฐานการยอมรับ: กว้าง 260 มม. ความยาว 1500 มม. (ปลายถึงปลาย) — ต้องนับจำนวนแผ่นให้ถูกต้อง ไม่มีแผ่นเพิ่ม/ขาด/ผิดแผ่น ไม่รวมเวลาเสริม |
| 6 | แอร์ซัพพลาย | ความกดดัน | ≥0.6เมกะปาสคาล |
| ปริมาณการใช้อากาศทั้งหมด (เครื่องกำเนิดสุญญากาศประหยัดพลังงาน) | 1.2 ลบ.ม./นาที | ||
| 7 | เสียงอุปกรณ์ | ≤80 dB (วัดที่ 1 ม. จากอุปกรณ์) | |
| 8 | สีอุปกรณ์ | มาตรฐานโรงงาน: สีหลัก: สีเทาอ่อน 7035, ฟ้า 5015; ชิ้นส่วนที่เคลื่อนไหวได้: Signal Yellow 1003 สีที่กำหนดเองตามคำขอ | |
| 9 | แรงดันใช้งาน | ความผันผวนของแรงดันไฟฟ้า | 380 โวลต์ ±10% |
| ความถี่ | 50 เฮิรตซ์ ±2% | ||
| 10 | ความจุที่ติดตั้ง | 90 กิโลวัตต์ | |
ส่วนประกอบหลักและแบรนด์
| ไม่ | รายการ | ยี่ห้อ |
| 1 | ระบบควบคุมและหน้าจอสัมผัส | ซีเมนส์ |
| 2 | เซอร์โวไดรฟ์และระบบเซอร์โวมอเตอร์ | ซีเมนส์ |
| 3 | ส่วนประกอบไฟฟ้า | สวิตช์แรงดันต่ำของชไนเดอร์ รีเลย์ Panasonic หรือเทียบเท่า |
| 4 | ปุ่มกด | อีตัน (โมลเลอร์) หรือเทียบเท่า |
| 5 | สวิตช์ตรวจจับ | Autonics / SICK หรือเทียบเท่า |
| 6 | โซลินอยด์วาล์ว | บบส. หรือเทียบเท่า |
| 7 | กระบอกสูบและวาล์วควบคุม | บบส. หรือเทียบเท่า |
| 8 | ระบบสุญญากาศและถ้วยดูด | บบส. หรือเทียบเท่า |
| 9 | รางนำทางเชิงเส้น | WON / PMI / ROUST WORLD / Jiding หรือเทียบเท่า |
| 10 | บอลสกรู | NanGongYi / AHK / DTK / Jinqiu หรือเทียบเท่า |
| 11 | แร็คและเกียร์ | แอตแลนต้า (เยอรมนี) / APEX หรือเทียบเท่า |
| 12 | มอเตอร์ความถี่ตัวแปร | ซีเมนส์ (Bode) / Jiegong / Yinda or equivalent |
เอกสารทางเทคนิค
| ไม่ | ชื่อเอกสาร | ปริมาณ |
| 1 | รายการอะไหล่อุปกรณ์และอะไหล่ | 2 ชุด |
| 2 | ใบรับรองความสอดคล้อง | 1 สำเนา |
| 3 | แผนผังไฟฟ้า | สำเนาที่พิมพ์แล้ว 2 ชุด ไฟล์อิเล็กทรอนิกส์ 1 ไฟล์ |
| 4 | แผนภาพการเดินสายไฟฟ้า | สำเนาที่พิมพ์แล้ว 2 ชุด ไฟล์อิเล็กทรอนิกส์ 1 ไฟล์ |
| 5 | คู่มือส่วนประกอบไฟฟ้า | 1 สำเนา each |
| 6 | คู่มือการใช้งานอุปกรณ์ (ขั้นตอนการปฏิบัติงาน การบำรุงรักษา และมาตรฐานการบริการ) | สำเนาที่พิมพ์แล้ว 2 ชุด ไฟล์อิเล็กทรอนิกส์ 1 ไฟล์ |
| 7 | แผนผังชั้นการติดตั้ง | สำเนาที่พิมพ์แล้ว 1 ชุด ไฟล์อิเล็กทรอนิกส์ 1 ไฟล์ |
การติดตั้ง การทดสอบการใช้งาน การฝึกอบรม บริการหลังการขาย และการรับประกัน
| การติดตั้ง การว่าจ้าง และการฝึกอบรม | วิศวกรของซัพพลายเออร์จัดให้มีการฝึกอบรมนอกสถานที่ฟรีเกี่ยวกับการปฏิบัติงาน การบำรุงรักษา การบำรุงรักษา และคำแนะนำกระบวนการ | ระยะเวลาที่ต้องการ: โดยทั่วไปการติดตั้งและทดสอบการใช้งานจะแล้วเสร็จภายใน 2 สัปดาห์ การฝึกอบรมบุคลากร (ผู้ปฏิบัติงานอุปกรณ์และช่างซ่อมบำรุง) เริ่มต้นพร้อมกันกับการติดตั้งและสิ้นสุดเมื่อการติดตั้งเสร็จสิ้น |
| บริการหลังการขาย | หากเกิดปัญหาเกี่ยวกับอุปกรณ์ ซัพพลายเออร์จะจัดส่งบุคลากรไปซ่อมแซมและให้คำแนะนำในการแก้ไขปัญหาเบื้องต้นและการบำรุงรักษารายวันแก่เจ้าหน้าที่บำรุงรักษาเครื่องกลและไฟฟ้าของผู้ซื้อ | |
| เวลาตอบสนองรายวัน | ตอบกลับภายใน 24 ชั่วโมง การมาถึงสถานที่: วันเดียวกันภายในจังหวัดของซัพพลายเออร์ วันรุ่งขึ้นสำหรับจังหวัดอื่นๆ | |
| เวลาตอบสนองวันหยุด | ตอบกลับภายใน 24 ชั่วโมง การมาถึงสถานที่ในช่วงวันหยุดหากผู้ซื้อมีบุคลากรประจำการ | |
| หมายเหตุ: | 1. สำหรับข้อผิดพลาดที่ต้องได้รับบริการถึงที่ โดยทั่วไปแล้วจะมาถึงภายใน 48 ชั่วโมง ควรใช้ความละเอียดของโทรศัพท์หากเป็นไปได้ 2. ซัพพลายเออร์ให้บริการตลอดอายุการใช้งาน อะไหล่ ส่วนประกอบ และการสนับสนุนด้านเทคนิคที่มีส่วนลดจะดำเนินต่อไปหลังจากระยะเวลาการรับประกัน 3. หากผู้ซื้อผิดนัดการชำระเงินหลังจากรับอุปกรณ์แล้ว ซัพพลายเออร์จะไม่มีข้อผูกมัดในการรับประกัน | |
| ระยะเวลาการรับประกัน | 12 เดือนนับจากวันที่ยอมรับขั้นสุดท้าย ในระหว่างระยะเวลาการรับประกัน หากเกิดข้อผิดพลาดเนื่องจากปัญหาด้านคุณภาพของอุปกรณ์หรือการทำงานที่ถูกต้องตามขั้นตอนของซัพพลายเออร์ ซัพพลายเออร์จะจัดเตรียมชิ้นส่วนและการซ่อมแซมให้ฟรีโดยผู้ซื้อไม่มีค่าใช้จ่าย หากเกิดข้อผิดพลาดเนื่องจากการไม่ปฏิบัติตามขั้นตอนการปฏิบัติงานหรือการโอเวอร์โหลด ซัพพลายเออร์จะแก้ไขข้อผิดพลาดทันทีและเรียกเก็บเฉพาะต้นทุนส่วนประกอบ | |
คำแนะนำเพิ่มเติม
เกี่ยวกับเรา
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. เป็นองค์กรชั้นนำและมีการแข่งขันสูงในอุตสาหกรรมภายในประเทศ โดยเชี่ยวชาญด้านการวิจัยและพัฒนา การผลิต และการจัดหาผลิตภัณฑ์สนับสนุนหลักด้านพลังงาน กลุ่มผลิตภัณฑ์หลักของเราครอบคลุมแกนหม้อแปลง อุปกรณ์เรียงซ้อนแกนหม้อแปลงอัจฉริยะ เครื่องตัดขวางแกน ระบบคลังสินค้าอัจฉริยะในโรงงาน และสายการผลิตโลจิสติกส์อัตโนมัติ ด้วยบุคลากรที่มีความสามารถทางเทคนิคมากกว่า 46 คน บริษัทจึงมีความเชี่ยวชาญทางเทคนิคที่แข็งแกร่งและระบบการผลิตที่สมบูรณ์ เราคือ จีน LXD-420-1 ไลน์ผลิตแกนหม้อแปลงแบบออฟไลน์ ซัพพลายเออร์ และ LXD-420-1 ไลน์ผลิตแกนหม้อแปลงแบบออฟไลน์ ผู้ส่งออกและบริษัทโดยมุ่งเน้นอุตสาหกรรมพลังงานไฟฟ้า เรามอบโซลูชันสนับสนุนแบบครบวงจรคุณภาพสูง ความแม่นยำสูง และชาญฉลาดแก่ลูกค้าทั่วโลกอย่างต่อเนื่อง
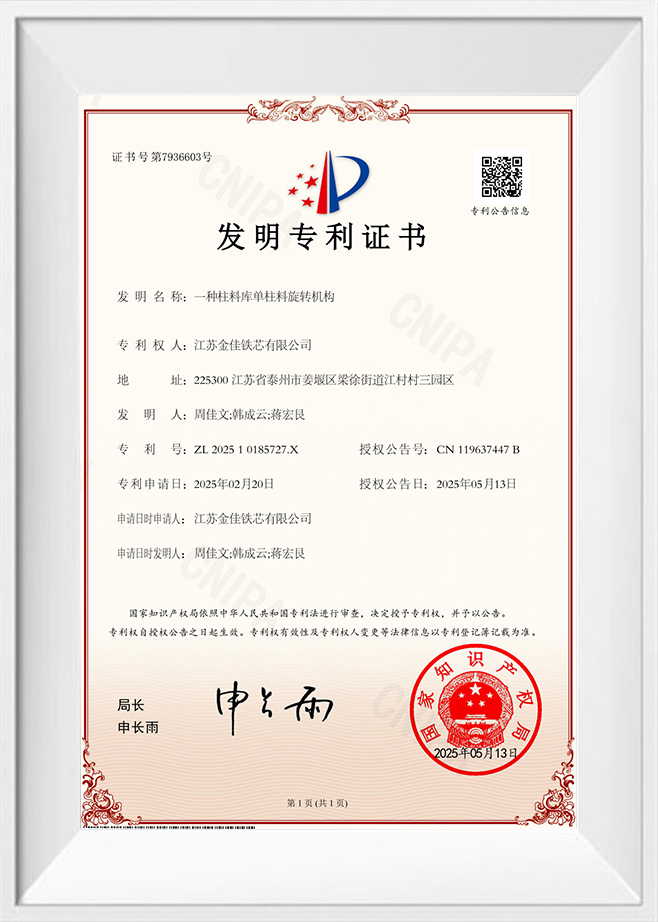
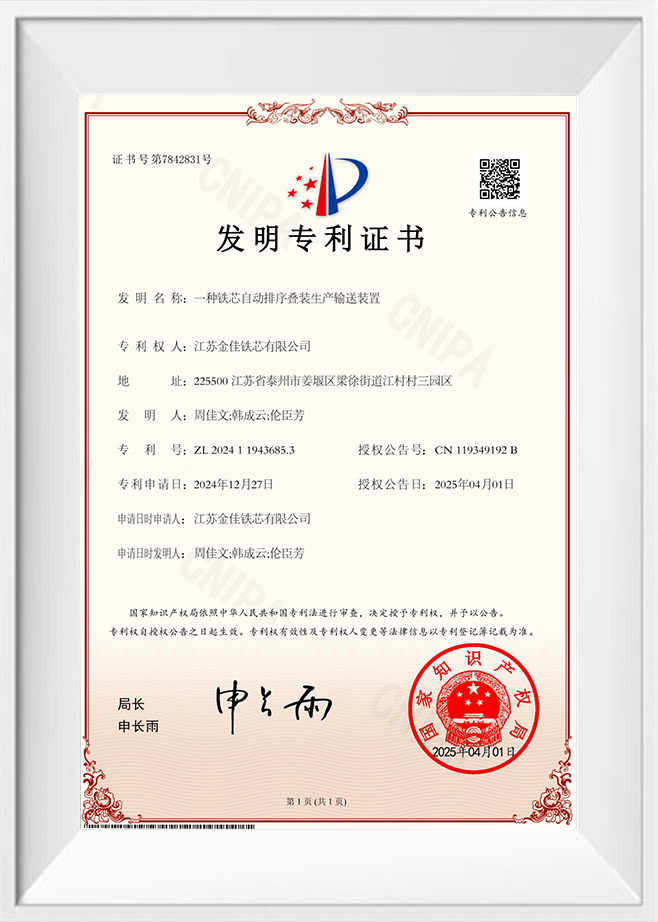
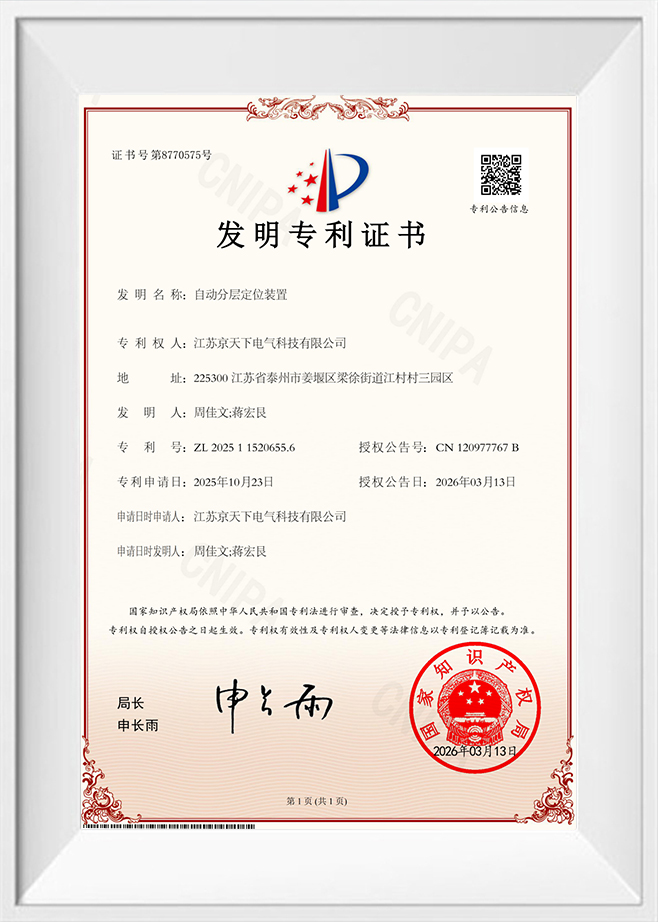
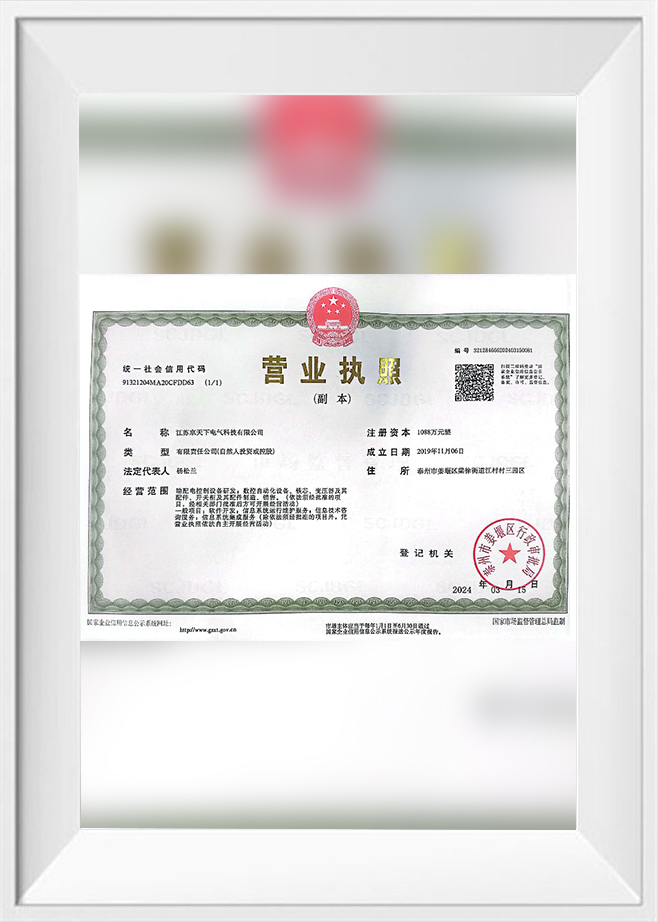
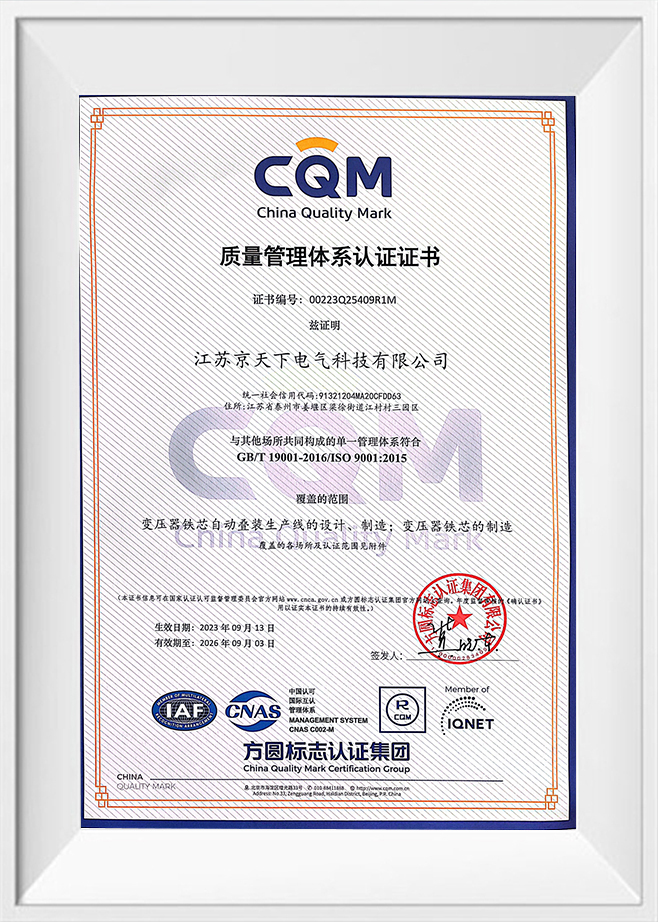
ใบรับรองเกียรติคุณ
ข่าว
-
-
การเลือกระหว่างหม้อแปลงแบบจุ่มน้ำมันและหม้อแปลงชนิดแห้งมักจะเริ่มต้นด้วยตั...
อ่านเพิ่มเติม -
ผู้ผลิตหม้อแปลงไฟฟ้าในปัจจุบันเผชิญกับความต้องการที่เพิ่มขึ้นสำหรับการออกแ...
อ่านเพิ่มเติม -
แกนหม้อแปลงไฟฟ้ากำลังขนาดใหญ่ถูกสร้างขึ้นจากการเคลือบเหล็กซิลิคอนบางๆ หลาย...
อ่านเพิ่มเติม -
เหล็กไฟฟ้าแบบเกรนเป็นแกนหลักของการผลิตแกนหม้อแปลง และไม่มีเกรดใดที่ต้องการ...
อ่านเพิ่มเติม -
เมื่อผู้ผลิตหม้อแปลงไฟฟ้าได้รับใบเสนอราคาสองรายการสำหรับแกนกระจายแบบแช...
อ่านเพิ่มเติม
ส่งข้อความ
LXD-420-1 ไลน์ผลิตแกนหม้อแปลงแบบออฟไลน์ ความรู้ในอุตสาหกรรม
เหตุใดการเรียงซ้อนแกนอัตโนมัติด้วย LXD-420-1 จึงคุ้มค่ากว่าการเรียงซ้อนด้วยตนเอง
เป็นเวลาหลายทศวรรษแล้วที่การผลิตแกนหม้อแปลงยังคงเป็นหนึ่งในกระบวนการของอุตสาหกรรมหนักไม่กี่กระบวนการที่แรงงานคนยังคงครอบงำขั้นตอนการประกอบที่สำคัญ การเรียงลำดับแบบแมนนวลและการวางซ้อนการเคลือบจะทำให้แผ่นเหล็กซิลิกอนถูกหยิบจับซ้ำๆ ทำให้เกิดครีบที่ขอบ รอยขีดข่วนของการเคลือบ การเบี่ยงเบนมิติ และช่องว่างระหว่างขั้นบันไดที่ไม่สอดคล้องกัน ซึ่งทั้งหมดนี้แปลโดยตรงเป็นการสูญเสียแกนกลางที่สูงขึ้น เสียงรบกวนที่เพิ่มขึ้น และอัตราการปฏิเสธที่คาดเดาไม่ได้ เนื่องจากกฎระเบียบด้านประสิทธิภาพพลังงานเข้มงวดขึ้นและต้นทุนวัสดุมีความผันผวน ผู้ผลิตจึงอยู่ภายใต้แรงกดดันที่เพิ่มขึ้นในการแทนที่การปฏิบัติงานของมนุษย์ที่แปรผันด้วยโซลูชันอัตโนมัติที่กำหนดได้ ที่ lxd-420-1 สายการผลิตแกนหม้อแปลงแบบออฟไลน์แบบเรียงซ้อน จัดการกับปัญหาเหล่านี้โดยตรงโดยกำจัดการสัมผัสด้วยมือกับการเคลือบที่เสร็จสิ้นแล้ว ทำให้มั่นใจในความแม่นยำในการซ้อนซ้ำได้ และลดต้นทุนรวมในการเป็นเจ้าของตลอดอายุการใช้งานของอุปกรณ์ บทความนี้จะตรวจสอบว่าเหตุใดการจัดเรียงซ้อนอัตโนมัติด้วยระบบนี้จึงให้ความคุ้มทุนที่เหนือกว่าทั้งการใช้แรงงานทางตรง ผลผลิตวัสดุ ประสิทธิภาพการใช้พลังงาน และการบำรุงรักษาระยะยาว
1. การลดแรงงานโดยตรงและประสิทธิภาพของผู้ปฏิบัติงาน
ความได้เปรียบด้านต้นทุนทันทีที่สุดของ lxd-420-1 สายการผลิตแกนหม้อแปลงแบบออฟไลน์แบบเรียงซ้อน อยู่ที่การลดความต้องการแรงงานคนอย่างมาก โดยทั่วไปแล้ว สถานีซ้อนแบบแมนนวลทั่วไปต้องการผู้ปฏิบัติงานที่มีทักษะสามถึงสี่คนต่อกะเพื่อจัดการแผ่นที่มีน้ำหนักมากถึง 30 กก. ต่อแผ่น จัดเรียงตามลำดับขั้นบันไดที่แม่นยำ และรักษาความสูงของปึกกระดาษที่สม่ำเสมอตลอดหลายร้อยชั้น การทำงานที่ต้องทำซ้ำๆ กันนี้ไม่เพียงแต่ต้องเสียค่าใช้จ่ายสูงเท่านั้น แต่ยังนำไปสู่ข้อผิดพลาดที่เกิดจากความเหนื่อยล้า โดยเฉพาะในช่วงกะที่ขยายเวลาออกไป ที่ lxd-420-1 แทนที่งานเหล่านี้ด้วยลำดับการทำงานแบบอัตโนมัติเต็มรูปแบบ: แผ่นเหล็กซิลิกอนที่ถูกตัดด้วยเส้นตัดตามขวางจะถูกส่งไปยังที่เก็บวัสดุแบบเสาโดยอัตโนมัติ จากนั้นจึงถ่ายโอนผ่านกลไกการเคลื่อนที่ที่ติดตั้งถ้วยดูดสุญญากาศเข้าไปในรางกำหนดตำแหน่ง หลังจากการจัดตำแหน่งอย่างแม่นยำ กลไกการซ้อนจะประกอบแกนตามข้อกำหนดการวาด โดยไม่ต้องมีการแทรกแซงจากมนุษย์โดยตรง
จากมุมมองของต้นทุนประการหนึ่ง lxd-420-1 สายการผลิตแกนหม้อแปลงแบบออฟไลน์แบบเรียงซ้อน สามารถทดแทนพนักงานปฏิบัติงานแบบแมนนวลได้สูงสุดหกคนแบบสองกะ ซึ่งช่วยลดค่าใช้จ่ายด้านแรงงานทางตรงต่อปีลงได้ 60–70% ในโรงงานที่มีปริมาณปานกลางส่วนใหญ่ นอกจากนี้ ระบบยังช่วยให้ผู้ปฏิบัติงานที่มีอยู่เปลี่ยนจากการจัดวางซ้อนทางกายภาพที่ต้องใช้ความพยายามมากไปเป็นบทบาทการควบคุมดูแล โดยพวกเขาจะตรวจสอบประสิทธิภาพของสายการผลิต ดำเนินการตรวจสอบคุณภาพเฉพาะจุด และจัดการการเติมวัสดุ ผลการยกระดับทักษะนี้ช่วยปรับปรุงประสิทธิภาพการทำงานของพนักงานโดยรวม ในขณะเดียวกันก็ลดค่าล่วงเวลาและค่าฝึกอบรมสำหรับพนักงานใหม่ เมื่อคำนวณในช่วงระยะเวลาค่าเสื่อมราคาห้าปี การประหยัดแรงงานสะสมเพียงอย่างเดียวมักจะเกินเงินลงทุนเริ่มแรกของอุปกรณ์ ทำให้ โซลูชันการซ้อนแกนอัตโนมัติ ข้อเสนอที่น่าสนใจทางการเงิน
2. การปรับปรุงผลผลิตวัสดุและการลดของเสีย
การจัดซ้อนด้วยตนเองทำให้เกิดการสูญเสียวัสดุจากหลายแหล่งซึ่งมักถูกมองข้ามในการบัญชีต้นทุนแบบเดิมๆ ในระหว่างการป้อนด้วยมือและการเปลี่ยนตำแหน่ง ขอบคมของแผ่นเหล็กซิลิกอนจะชนกัน ทำให้เกิดเสี้ยนขนาดเล็กและการเสียรูปซึ่งจะเพิ่มการลัดวงจรระหว่างชั้น และเพิ่มการสูญเสียทั้งหมดจำเพาะ (W/kg) นอกจากนี้ กองที่ไม่ตรงแนวจำเป็นต้องมีการถอดชิ้นส่วนและการทำงานใหม่ ซึ่งจะทำให้ชั้นเคลือบฉนวนเสียหายมากขึ้น และมักจะบังคับให้ส่วนคอลัมน์ทั้งหมดเสียหาย ที่ lxd-420-1 ขจัดปัญหาเหล่านี้ด้วยการจัดการอย่างนุ่มนวลโดยใช้สุญญากาศและการวางตำแหน่งที่ควบคุมด้วยเซอร์โว ซึ่งรักษาความแม่นยำในการซ้อนภายใน ±0.1 มม. และรักษาความสมบูรณ์ของการเคลือบของการเคลือบทุกครั้ง
ในแง่ปริมาณ โรงงานที่ใช้ lxd-420-1 สายการผลิตแกนหม้อแปลงแบบออฟไลน์แบบเรียงซ้อน โดยทั่วไปจะรายงานว่าเศษวัสดุลดลง 3-5% เมื่อเทียบกับสายการผลิตแบบแมนนวล ซึ่งแปลงเป็นเงินหลายพันดอลลาร์ที่ประหยัดได้ต่อปีต่อตันของเหล็กซิลิกอนเกรดสูงที่เน้นลายเกรน นอกจากนี้ เนื่องจากระบบซ้อนกันโดยตรงจากกลไกการจัดเก็บวัสดุแบบคอลัมน์โดยไม่มีการบัฟเฟอร์ระหว่างกลาง จึงไม่มีความเสี่ยงที่จะผสมชุดคอยล์ต่างๆ หรือการวางตำแหน่งเครื่องหมายการวางผิดที่ ซึ่งเป็นข้อผิดพลาดทั่วไปของมนุษย์ที่อาจทำให้คุณสมบัติทางแม่เหล็กลดลงและนำไปสู่การทดสอบซ้ำซึ่งมีค่าใช้จ่ายสูง รูปทรงเรขาคณิตแบบสเต็ปแลปที่สอดคล้องกันซึ่งเกิดจากการซ้อนแบบอัตโนมัติยังช่วยลดการสูญเสียแกนที่ไม่มีโหลดได้ประมาณ 2–4% ซึ่งแม้ว่าจะไม่ใช่การประหยัดวัสดุโดยตรง แต่ก็ช่วยปรับปรุงประสิทธิภาพของหม้อแปลงขั้นสุดท้ายและเสริมความแข็งแกร่งให้กับตำแหน่งทางการแข่งขันของผู้ผลิตในตลาดที่คำนึงถึงพลังงาน
3. การใช้พลังงานและความมั่นคงในการดำเนินงาน
ความคุ้มค่าไม่ได้จำกัดอยู่ที่แรงงานและวัสดุ — การใช้พลังงานมีบทบาทสำคัญมากขึ้นในเศรษฐศาสตร์การผลิต ไลน์ซ้อนแบบแมนนวลอาศัยการทำงานเป็นระยะๆ ของเครนเหนือศีรษะ สายพานลำเลียงแบบลูกกลิ้ง และเครื่องมืออัดอากาศ ซึ่งมักจะมีวงจรการสตาร์ท-สต็อปที่ไม่มีประสิทธิภาพ ที่ lxd-420-1 ในทางตรงกันข้าม ได้รับการออกแบบให้มีการควบคุมการเคลื่อนไหวแบบซิงโครไนซ์และการเบรกแบบสร้างใหม่บนแกนเซอร์โว ช่วยลดความต้องการพลังงานสูงสุดและทำให้การดึงพลังงานโดยรวมราบรื่นขึ้น การกำหนดค่าแบบออฟไลน์หมายความว่าเครื่องทำงานโดยอิสระจากความผันผวนของความเร็วของแนวตัด ช่วยให้ระบบทำงานด้วยปริมาณงานที่เหมาะสมที่สุด โดยไม่ต้องบังคับให้ทั้งเวิร์กช็อปไม่ได้ใช้งานในระหว่างการเปลี่ยนระบบ
นอกจากนี้ อุปกรณ์ซ้อนอัตโนมัติ รวมเอาโหมดการจัดการพลังงานอัจฉริยะที่จะสลับไปที่โหมดสแตนด์บายโดยอัตโนมัติเมื่อบัฟเฟอร์วัสดุว่างเปล่า ลดการใช้โหมดสแตนด์บายลงกว่า 40% เมื่อเทียบกับทางเลือกไฮดรอลิกหรือนิวแมติกทั่วไป การดำเนินงานทั่วไปที่ใช้เวลา 10,000 ชั่วโมงต่อปี ส่งผลให้สามารถลดต้นทุนค่าไฟฟ้าที่วัดได้ ซึ่งมักจะอยู่ในช่วง 15–20% ของค่าสาธารณูปโภคทั้งหมดสำหรับส่วนการผลิตหลัก เมื่อรวมกับการใช้อากาศอัดที่ลดลง (เนื่องจากการดูดสุญญากาศเป็นแบบเฉพาะจุดและตามความต้องการ) กลุ่มผลิตภัณฑ์ดังกล่าวนำเสนอทางเลือกที่เป็นมิตรต่อสิ่งแวดล้อมและประหยัดกว่าเมื่อเทียบกับวิธีการแบบแมนนวล ซึ่งสอดคล้องกับเป้าหมายความยั่งยืนขององค์กรและสิ่งจูงใจด้านพลังงานในระดับภูมิภาค
4. ความสม่ำเสมอด้านคุณภาพและการหลีกเลี่ยงต้นทุนการทำงานซ้ำ
ต้นทุนแอบแฝงที่แพงที่สุดประการหนึ่งในการซ้อนซ้อนด้วยตนเองคือการทำงานซ้ำและไม่เป็นไปตามข้อกำหนด แม้กระทั่งกับผู้ปฏิบัติงานที่มีประสบการณ์ การเปลี่ยนแปลงของแรงกดมือ การจัดแนวแผ่น และลำดับการเรียงซ้อนทำให้เกิดความเบี่ยงเบนมิติที่ทำให้เกิดปัญหาการประกอบแกนกลางท้ายน้ำ เช่น แอกไม่ตรงกัน ช่องว่างอากาศเพิ่มขึ้น และแรงจับยึดไม่สมดุล ข้อบกพร่องเหล่านี้มักจะไม่ถูกตรวจพบจนกว่าจะมีการทดสอบหม้อแปลงขั้นสุดท้าย ซึ่ง ณ จุดนี้การถอดชิ้นส่วน การวางซ้อนใหม่ และการทดสอบซ้ำอาจทำให้ต้นทุนสูงกว่าขั้นตอนการผลิตเดิมหลายเท่า
ที่ lxd-420-1 ลดความเสี่ยงนี้ผ่านการป้อนกลับตำแหน่งแบบวงปิดและการตรวจสอบจำนวนเลเยอร์อัตโนมัติ ซึ่งช่วยให้มั่นใจได้ว่าคอลัมน์หลักทุกคอลัมน์ตรงกับแบบวิศวกรรมและมีความสามารถในการทำซ้ำสูง ระบบยังบันทึกข้อมูลการผลิตต่อสแต็ก ทำให้สามารถตรวจสอบย้อนกลับได้เต็มรูปแบบ ซึ่งเป็นคุณลักษณะที่ช่วยให้วิศวกรที่มีคุณภาพสามารถแยกสาเหตุที่แท้จริงได้อย่างรวดเร็วเมื่อเกิดการเบี่ยงเบน โรงงานที่ใช้สายการผลิตนี้มักพบว่าอัตราผลตอบแทนผ่านครั้งแรกเพิ่มขึ้นจาก 88–92% (แบบแมนนวล) เป็น 97–98% (แบบอัตโนมัติ) ซึ่งช่วยลดแรงงานในการทำงานซ้ำ เวลาในการทดสอบ และการตัดค่าใช้จ่ายวัสดุโดยตรง ในสภาพแวดล้อมการผลิตขนาดกลาง การปรับปรุงคุณภาพเพียงอย่างเดียวนี้สามารถช่วยประหยัดรายปีได้เท่ากับ 8–10% ของต้นทุนการผลิตทั้งหมด ทำให้ สายการผลิตซ้อนอัตโนมัติ การลงทุนเชิงกลยุทธ์มากกว่าการซื้ออุปกรณ์เพียงอย่างเดียว
5. บูรณาการกับระบบเวิร์กช็อปอัจฉริยะและ ROI ระยะยาว
นอกเหนือจากการประหยัดการปฏิบัติงานโดยตรงแล้ว lxd-420-1 สายการผลิตแกนหม้อแปลงแบบออฟไลน์แบบเรียงซ้อน มอบความคุ้มค่าผ่านการบูรณาการอย่างราบรื่นกับระบบนิเวศการผลิตอัจฉริยะที่ทันสมัย เจียงซู จิงเทียนเซี่ย Electric Technology Co., Ltd. ได้ออกแบบสายการผลิตนี้ให้เชื่อมต่อกับเครื่องตัดแนวขวางหลัก ระบบคลังสินค้าอัจฉริยะ และสายพานลำเลียงลอจิสติกส์อัตโนมัติ ก่อให้เกิดเซลล์การผลิตที่เหนียวแน่นซึ่งจะช่วยลดสินค้าคงคลังที่อยู่ระหว่างดำเนินการ และลดค่าใช้จ่ายในการจัดการวัสดุ ความสามารถในการบูรณาการนี้หมายความว่า อุปกรณ์ซ้อนอัตโนมัติ ไม่เพียงแต่แทนที่การซ้อนซ้อนด้วยตนเอง แต่ยังทำหน้าที่เป็นโหนดข้อมูลสำหรับการตรวจสอบการผลิตแบบเรียลไทม์ การกำหนดตารางการบำรุงรักษาเชิงคาดการณ์ และการตรวจสอบย้อนกลับคุณภาพ
ด้วยความสามารถทางเทคนิคระดับมืออาชีพมากกว่า 46 คน เจียงซู จิงเทียนเซี่ย Electric Technology Co., Ltd. ให้การสนับสนุนที่ครอบคลุมตั้งแต่การออกแบบสายการผลิตไปจนถึงการทดสอบการใช้งานนอกสถานที่ เพื่อให้มั่นใจว่า lxd-420-1 เข้ากับขั้นตอนการทำงานที่มีอยู่ของลูกค้าแต่ละรายได้อย่างแม่นยำ ระบบการผลิตที่ครบวงจรของบริษัทและโซลูชั่นแบบครบวงจรไม่เพียงแต่ครอบคลุมการเรียงซ้อนแกนเท่านั้น แต่ยังรวมถึงการตัดต้นน้ำและโลจิสติกส์ขั้นปลาย ทำให้เกิดกลยุทธ์การลดต้นทุนแบบองค์รวม เมื่อประเมินต้นทุนรวมในการเป็นเจ้าของ ผู้ใช้จะต้องพิจารณาพื้นที่ที่ลดลง (เนื่องจากรูปแบบออฟไลน์ที่กะทัดรัด) การใช้ชิ้นส่วนอะไหล่ที่ลดลง (ด้วยไดรฟ์เซอร์โวที่แข็งแกร่ง) และการหยุดทำงานของการสอบเทียบที่น้อยที่สุด ลูกค้าจำนวนมากรายงานระยะเวลาคืนทุน 18 ถึง 24 เดือน หลังจากนั้น สายซ้อนแกนอัตโนมัติ ยังคงประหยัดสุทธิตลอดอายุการใช้งาน 10 ปี มุมมองระยะยาวนี้ตอกย้ำข้อโต้แย้งที่ว่าระบบอัตโนมัติด้วย LXD-420-1 ไม่ใช่แค่ค่าใช้จ่ายเท่านั้น แต่ยังเป็นสินทรัพย์ที่ให้ผลตอบแทนสูงที่เปลี่ยนแปลงเศรษฐศาสตร์การผลิตอีกด้วย
การวิเคราะห์เปรียบเทียบ: LXD-420-1 เทียบกับการเรียงซ้อนด้วยตนเอง
| เมตริก | การซ้อนด้วยตนเอง | LXD-420-1 สายอัตโนมัติ |
| ตัวดำเนินการต่อกะ | 3–4 | 1 (การกำกับดูแล) |
| ความแม่นยำในการซ้อน (มม.) | ±0.3 – ±0.5 | ±0.1 |
| อัตราเศษวัสดุ | 5–7% | 1.5–2.5% |
| อัตราผลตอบแทนผ่านครั้งแรก | 88–92% | 97–98% |
| การใช้พลังงานขณะสแตนด์บาย | สูง (เครนคงที่/เครื่องมือที่ไม่ได้ใช้งาน) | ลดลง >40% (สแตนด์บายอัจฉริยะ) |
| ระยะเวลาคืนทุนโดยทั่วไป | ไม่มี | 18–24 เดือน |
ที่ table above summarizes the key performance gaps between manual and automated stacking. Every row represents a tangible cost driver — from headcount and precision to yield and energy — confirming that the lxd-420-1 นำเสนอความประหยัดที่เหนือกว่าในทุกปัจจัยการผลิตหลักๆ
ข้อได้เปรียบที่สำคัญของระบบ LXD-420-1 (สรุป)
- การเปลี่ยนแปลงด้านแรงงาน – ลดจำนวนพนักงานโดยตรงได้มากถึง 75% ในขณะที่ยกระดับทักษะผู้ปฏิบัติงานให้มีบทบาทกำกับดูแล
- การเก็บรักษาวัสดุ – การดูดสุญญากาศและการวางตำแหน่งที่แม่นยำช่วยลดความเสียหายในการจัดการและรอยขีดข่วนจากการเคลือบ
- หน่วยสืบราชการลับด้านพลังงาน – ไดรฟ์แบบสร้างใหม่และโหมดสแตนด์บายแบบปรับได้ช่วยลดค่าไฟฟ้าได้ 15–20%
- การประกันคุณภาพ – ข้อเสนอแนะแบบวงปิดและการบันทึกข้อมูลทำให้มั่นใจได้ว่าอัตราผลตอบแทนการผ่านครั้งแรกสูงกว่า 97%
- บูรณาการอย่างราบรื่น – ทำงานร่วมกับสายการผลิต ระบบคลังสินค้า และลอจิสติกส์สำหรับระบบอัตโนมัติแบบครบวงจร
ขั้นตอนการดำเนินการที่แนะนำสำหรับการนำไปใช้อย่างคุ้มค่า
- ดำเนินการตรวจสอบต้นทุนพื้นฐานของการจัดเรียงซ้อนด้วยตนเองในปัจจุบัน (แรงงาน เศษซาก การทำงานซ้ำ พลังงาน)
- ประเมินพื้นที่และการไหลของวัสดุเพื่อกำหนดตำแหน่งออฟไลน์ที่เหมาะสมที่สุดสำหรับ lxd-420-1 .
- ประสานงานกับ เจียงซู จิงเทียนเซี่ย Electric Technology Co., Ltd. สำหรับการปรับแต่งเฉพาะไซต์และการวางแผนบูรณาการ
- ฝึกอบรมทีมผู้ปฏิบัติงานกลุ่มเล็กๆ เกี่ยวกับการดูแลระบบและขั้นตอนการบำรุงรักษาขั้นพื้นฐาน
- ติดตามตัวบ่งชี้ประสิทธิภาพหลัก (ผลผลิต ปริมาณงาน เศษซาก) ทุกเดือน และเปรียบเทียบกับพื้นฐานเพื่อตรวจสอบ ROI
เจียงซู จิงเทียนเซี่ย Electric Technology Co., Ltd. นำประสบการณ์ที่กว้างขวางในการนำเสนอโซลูชั่นแบบครบวงจรที่รวมอุปกรณ์การซ้อนแกนเข้ากับเส้นตัดตามขวางและคลังสินค้าอัจฉริยะ ทีมงานด้านเทคนิคของบริษัทประกอบด้วยวิศวกรมืออาชีพมากกว่า 46 คน คอยให้ความมั่นใจว่าแต่ละคน lxd-420-1 การติดตั้งได้รับการปรับแต่งอย่างละเอียดตามการออกแบบหลักเฉพาะและปริมาณการผลิตของลูกค้า ด้วยการเลือกโซลูชันการซ้อนแบบออฟไลน์นี้ ผู้ผลิตไม่เพียงแต่ได้รับการประหยัดต้นทุนทันที แต่ยังได้เข้าร่วมเครือข่ายที่กำลังเติบโตของลูกค้าทั่วโลกที่พึ่งพา Jiangsu Jingtianxia สำหรับโซลูชันสนับสนุนอุปกรณ์จ่ายไฟที่มีความแม่นยำสูง ชาญฉลาด และครบวงจร
คำถามที่พบบ่อย
คำถามที่ 1: อะไรคือความแตกต่างที่สำคัญระหว่าง LXD-420-1 และระบบซ้อนซ้อนแบบอินไลน์แบบทั่วไป?
ที่ lxd-420-1 เป็นระบบออฟไลน์ ซึ่งหมายความว่าทำงานโดยอิสระจากแนวตัดตามขวาง การแยกส่วนนี้ช่วยให้สามารถรักษาอัตราการวางซ้อนกันได้คงที่ แม้ว่าสายการผลิตจะเปลี่ยนความเร็วหรือทำการบำรุงรักษา ซึ่งช่วยลดเวลาว่างและปรับปรุงการใช้งานสายการผลิตโดยรวม ในทางตรงกันข้าม ระบบอินไลน์จะเชื่อมต่อโดยตรงกับเครื่องตัด และมักจะประสบปัญหาความล่าช้าในการแพร่กระจายและปัญหาการซิงโครไนซ์
คำถามที่ 2: LXD-420-1 จัดการกับรูปทรงแกนที่แตกต่างกันอย่างไร (เช่น แบบขั้นบันได แบบเหลี่ยม หรือสี่เหลี่ยม)
ที่ system uses programmable servo-controlled stacking mechanisms that read core drawing parameters directly from the production management system. It can accommodate various lamination shapes and step-lap patterns by adjusting the suction-head trajectories and positioning sequences. เจียงซู จิงเทียนเซี่ย Electric Technology Co., Ltd. มีไลบรารีสูตรที่กำหนดค่าไว้ล่วงหน้าสำหรับประเภทแกนทั่วไป และสามารถเพิ่มรูปทรงใหม่ได้ผ่าน HMI ที่ใช้งานง่าย
คำถามที่ 3: LXD-420-1 เหมาะสำหรับสภาพแวดล้อมการผลิตที่มีปริมาณน้อยหรือผสมสูงหรือไม่
ใช่. แม้ว่าจะใช้งานได้ดีเยี่ยมในปริมาณปานกลางถึงสูง แต่การออกแบบออฟไลน์ช่วยให้เปลี่ยนสูตรได้อย่างรวดเร็ว (ไม่เกิน 10 นาที) โดยไม่ต้องปรับแต่งกลไก ทำให้เหมาะสำหรับโรงงานที่ผลิตแกนหลักหลายรูปแบบในแต่ละวัน ระบบจะปรับความเร็วในการเรียงซ้อนและแรงดูดโดยอัตโนมัติตามความหนาและความกว้างของแผ่น เพื่อให้มั่นใจในคุณภาพที่สม่ำเสมอในแบตช์ต่างๆ
คำถามที่ 4: Jiangsu Jingtianxia ให้การสนับสนุนหลังการขายอะไรบ้างสำหรับ LXD-420-1
เจียงซู จิงเทียนเซี่ย Electric Technology Co., Ltd. ให้บริการวินิจฉัยระยะไกล การทดสอบการทำงานถึงสถานที่ การจัดหาอะไหล่ และการฝึกอบรมผู้ปฏิบัติงาน ซึ่งเป็นส่วนหนึ่งของแพ็คเกจการสนับสนุนมาตรฐาน ด้วยทีมงานด้านเทคนิคที่ทุ่มเทและระบบการผลิตที่ครบถ้วน บริษัทรับประกันเวลาตอบสนองที่รวดเร็วและการอัปเดตการปรับปรุงอย่างต่อเนื่อง ช่วยให้ลูกค้าเพิ่มความคุ้มทุนในระยะยาวของ สายซ้อนแกนอัตโนมัติ .
-
มือถือ
+86-18351152766
-
อีเมล
479279940@qq.com
-
ที่อยู่
No.3 Park, หมู่บ้าน Jiangcun, เมือง Liangxu, เขต Jiangyan, เมืองไถโจว, มณฑลเจียงซู, จีน


ลิขสิทธิ์ © Jiangsu Jingtianxia Electric Technology Co., Ltd. สงวนลิขสิทธิ์ LXD-420-1 ไลน์ผลิตแกนหม้อแปลงแบบออฟไลน์ ซัพพลายเออร์