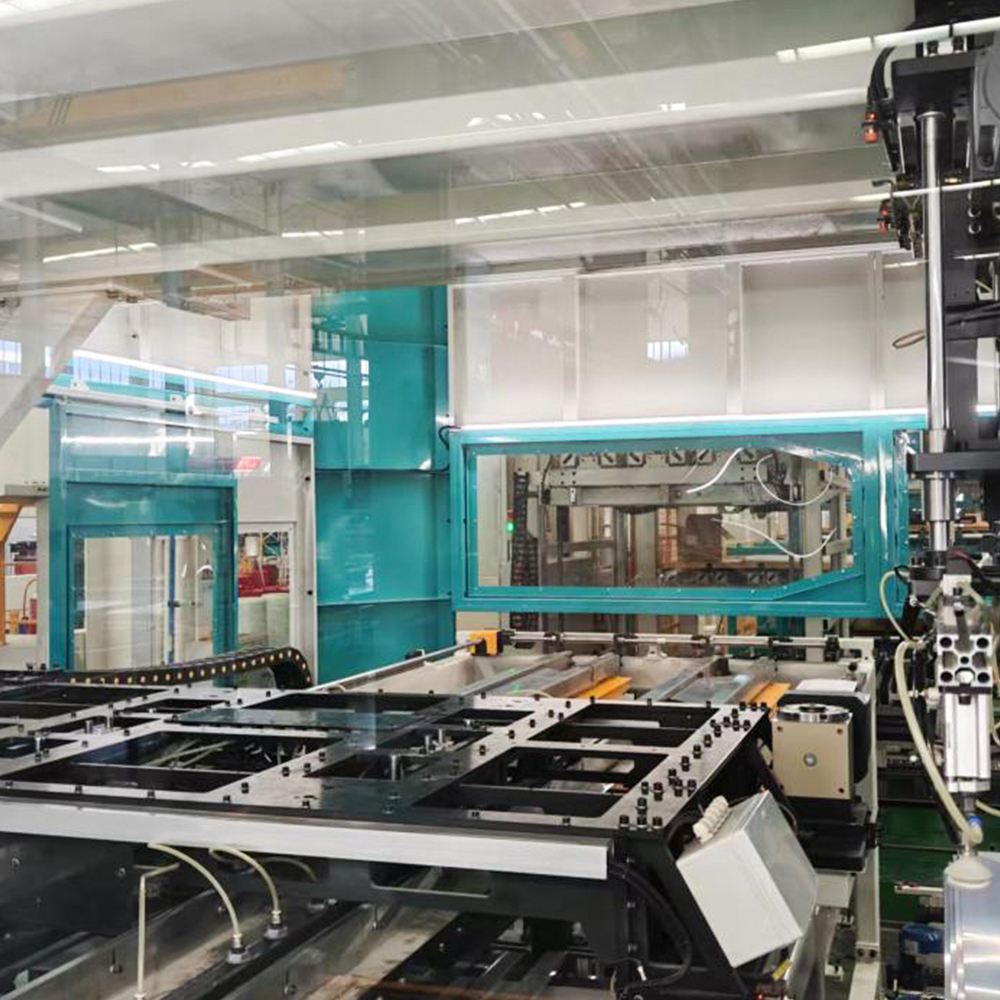
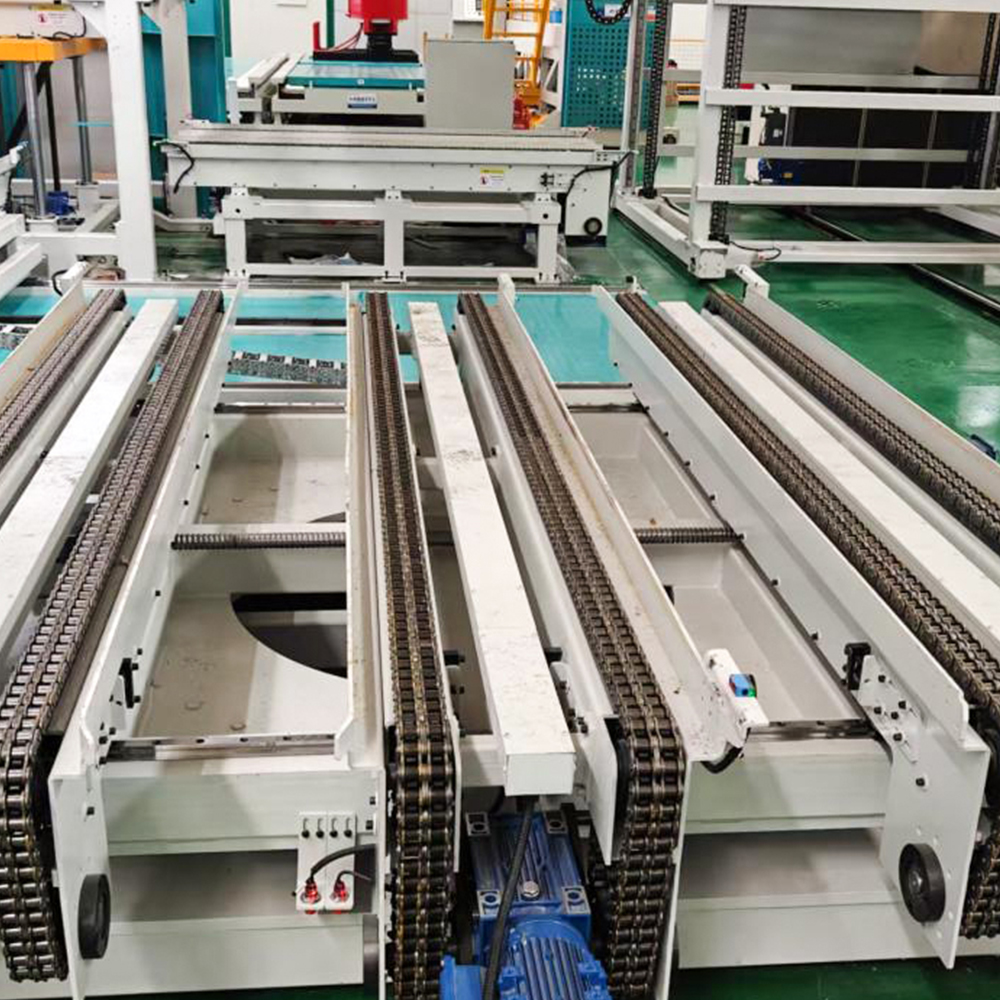
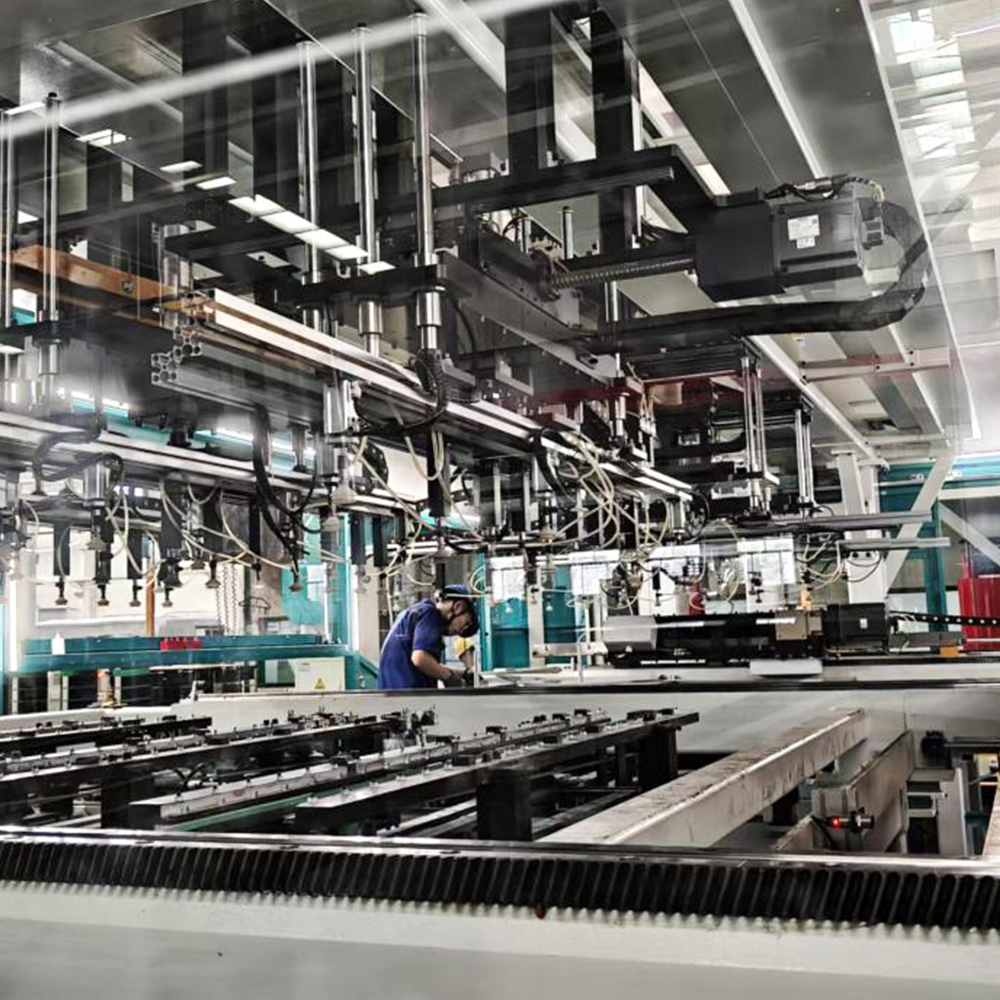
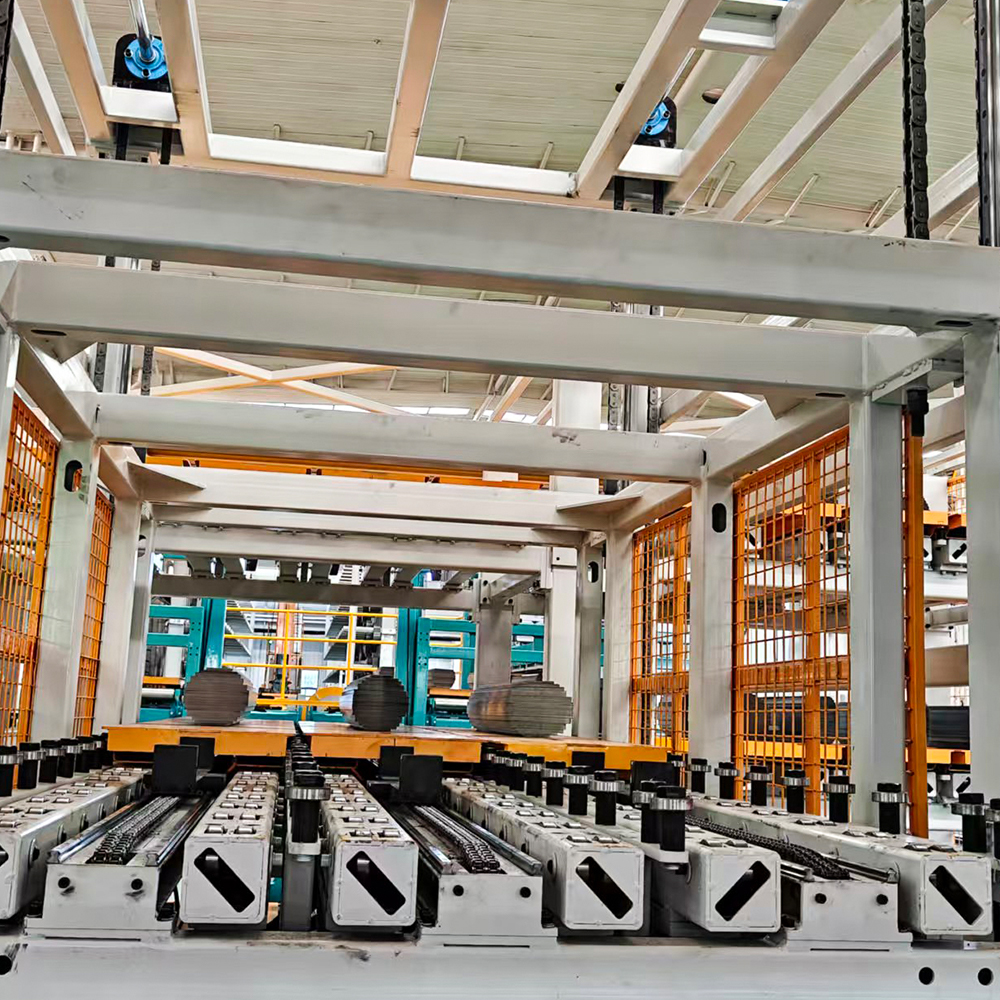
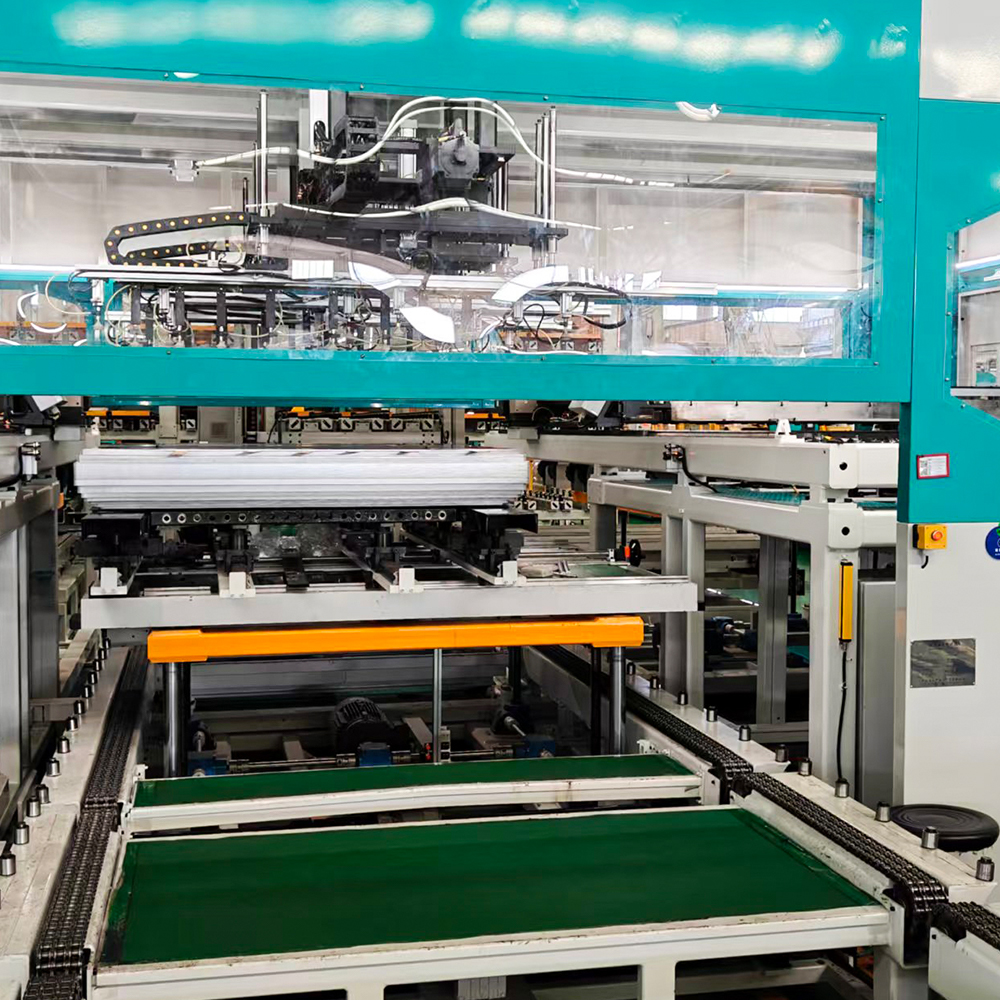
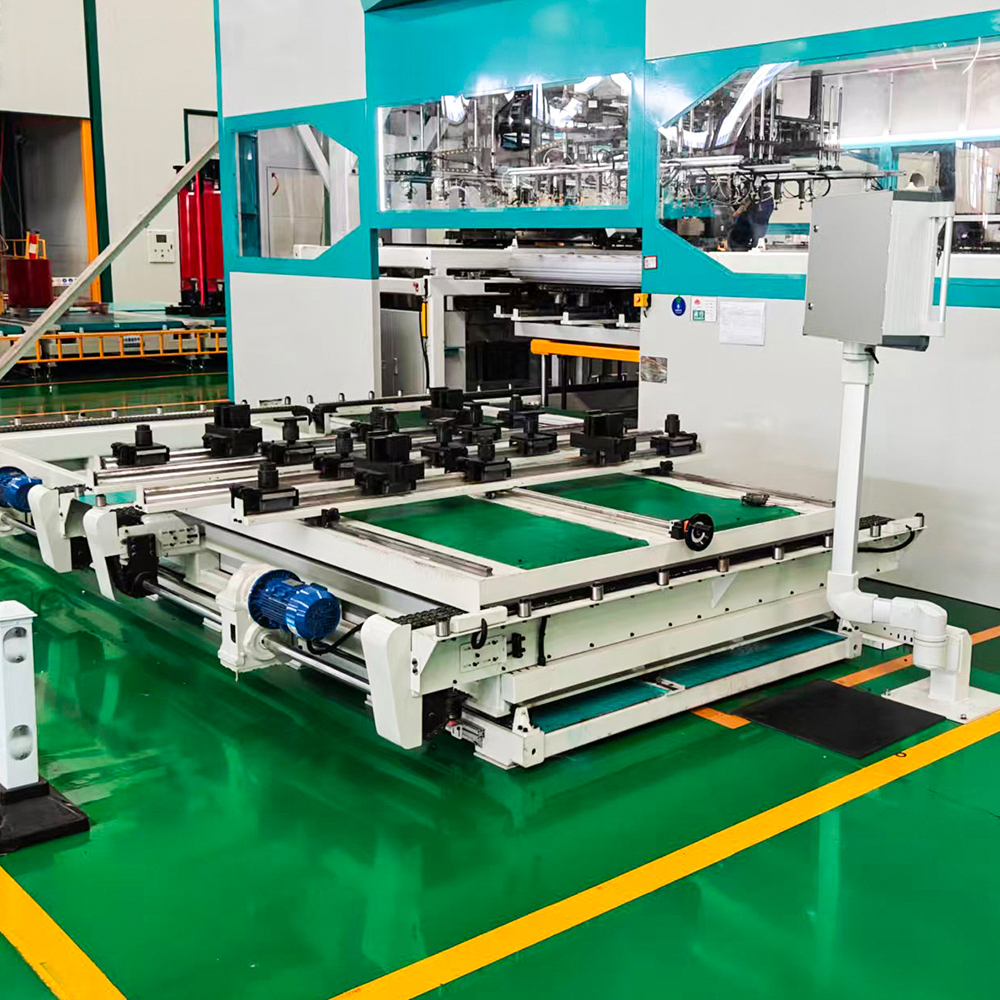
แกนหม้อแปลงไฟฟ้าขนาดใหญ่ต้องมีฟลักซ์แม่เหล็กพร้อมๆ กัน ทนทานต่อแรงจับยึดทา...
อ่านเพิ่มเติม

การใช้งาน
ข้อเสนอแนะ
ความรับผิดชอบของผู้ซื้อ
- จัดหาและเชื่อมต่อสายไฟเข้ากับตู้ไฟฟ้าของอุปกรณ์ตามเงื่อนไขสาธารณูปโภค เชื่อมต่อสายดินที่จำเป็นเข้ากับจุดเชื่อมต่อที่กำหนดบนอุปกรณ์
- การก่อสร้างฐานรากของอุปกรณ์ ท่อ ชิ้นส่วนฝังตัว และระบบสายดิน
- อุปกรณ์ยก (เครน รถยก ฯลฯ) ที่จำเป็นสำหรับการขนถ่าย การวางตำแหน่ง และการติดตั้ง/การทดสอบการใช้งานอุปกรณ์ที่ไซต์ของผู้ซื้อ
- น้ำ อากาศอัด (รวมถึงถังรับอากาศ 2 ลบ.ม.) ไฟฟ้า และวัสดุเสริมสำหรับการทดสอบการใช้งานอุปกรณ์
- วัสดุที่จำเป็นสำหรับการทดลองใช้งานระหว่างการทดสอบเดินเครื่อง
การส่งมอบ การยอมรับ และการตรวจสอบ
- มาตรฐานการตรวจสอบ: ข้อตกลงทางเทคนิคนี้และมาตรฐานแห่งชาติที่บังคับใช้ของผู้ผลิต
- การยอมรับและการตรวจสอบจะต้องดำเนินการโดยทั้งสองฝ่ายที่สถานที่ผลิตของซัพพลายเออร์ตามข้อตกลงทางเทคนิค อุปกรณ์จะถูกจัดส่งหลังจากผ่านการตรวจสอบ
- การทดสอบประสิทธิภาพเต็มรูปแบบจะต้องดำเนินการที่ไซต์ของผู้ใช้ ทั้งสองฝ่ายจะต้องดำเนินการยอมรับทีละรายการตามสัญญาและข้อตกลงทางเทคนิค รายงานการยอมรับจะต้องลงนามโดยทั้งสองฝ่ายเมื่อผ่าน
องค์ประกอบอุปกรณ์
| องค์ประกอบอุปกรณ์ที่สมบูรณ์ | |||
| ไม่ | ส่วนประกอบ | จำนวน | หมายเหตุ |
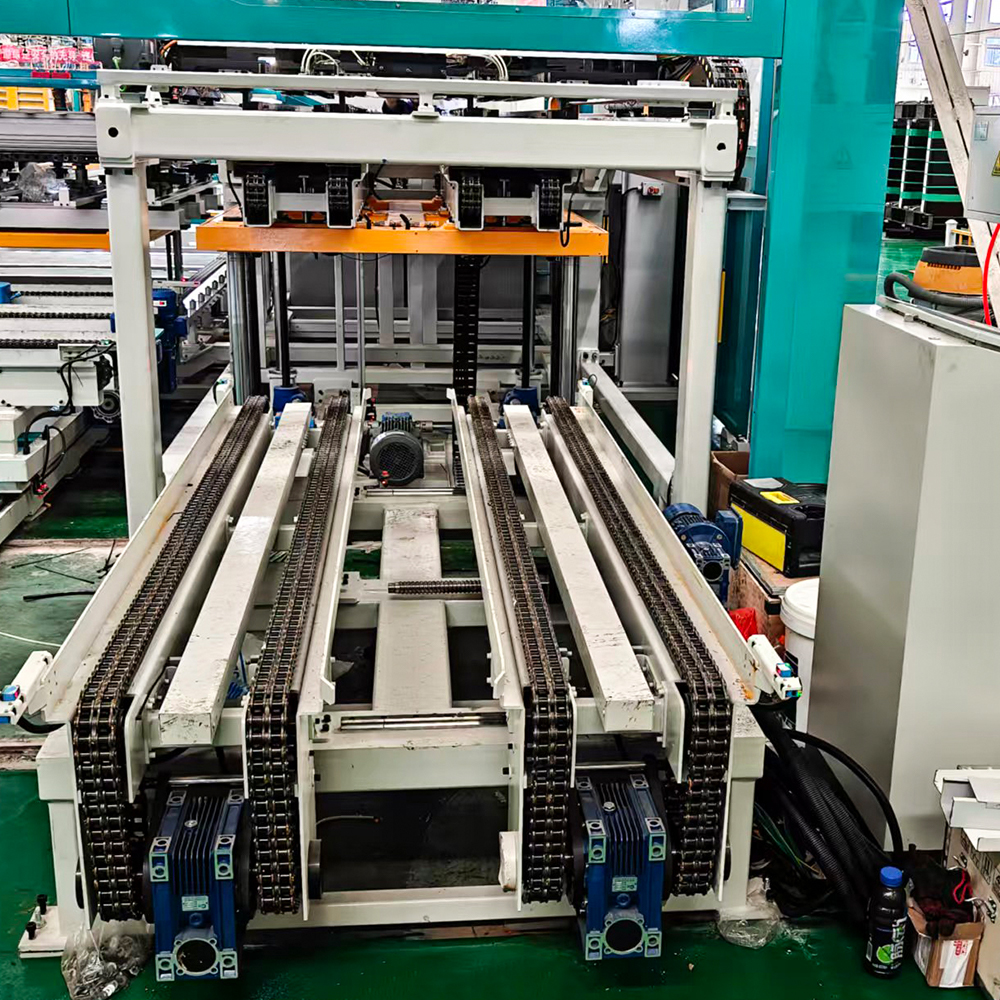
| 1 | รถเข็นจัดเก็บล่วงหน้าแบบ Yoke Coating Column | 1 ชุด | |
| 2 | สายพานลำเลียงแบบโอนคอลัมน์เคลือบแอก | 1 ชุด | |
| 3 | กลไกการหยิบและยกการเคลือบแอก | 1 ชุด | |
| 4 | กลไกการจับยึดแบบแอกเคลือบ | 1 ชุด | |
| 5 | การขนส่งวัสดุและการวางตำแหน่งแอกเคลือบ | 1 ชุด | |
| 6 | แอก, แขนขาตรงกลางและกลไกการซ้อนการเคลือบด้านข้าง | 1 ชุด | |
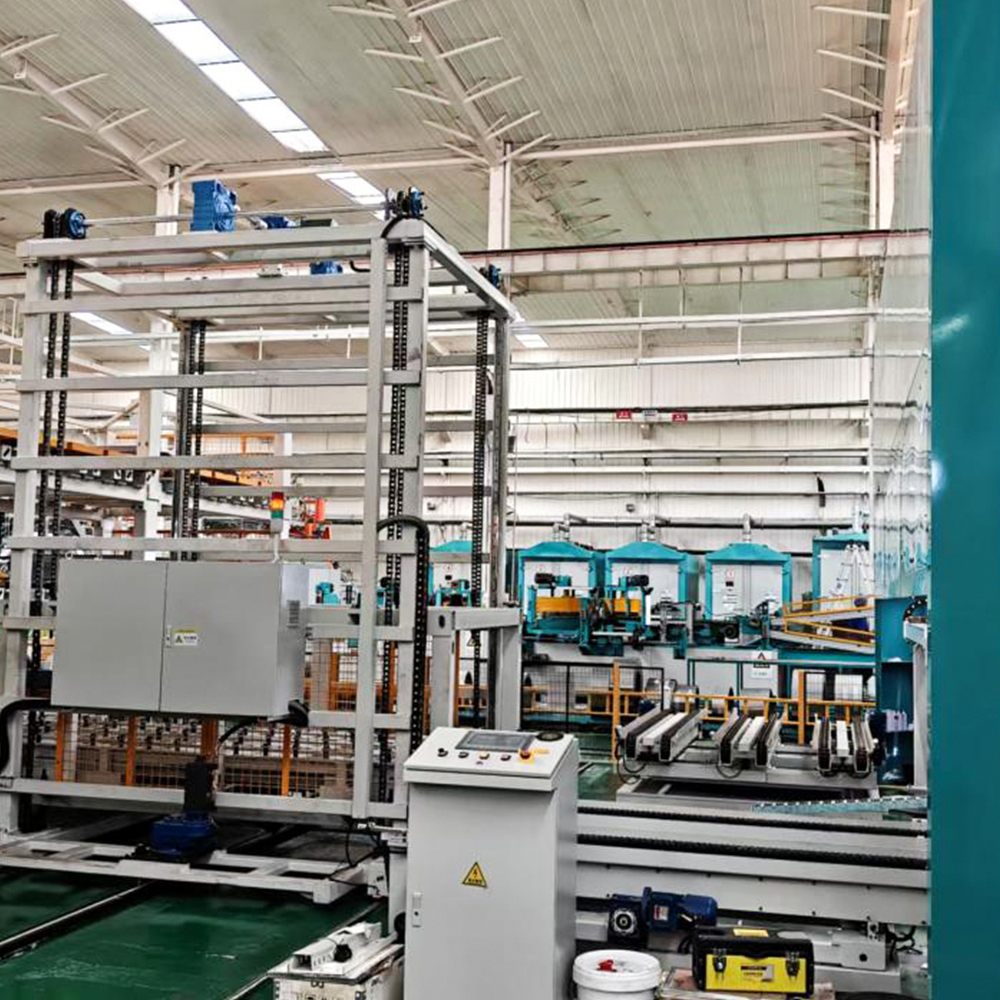
| 7 | ลิฟต์ซ้อนผลิตภัณฑ์สำเร็จรูป | 1 ชุด | |
| 8 | แขนขาตรงกลางและการเคลือบด้านข้าง การขนย้ายและการวางตำแหน่งรางนำทาง | 1 ชุด | |
| 9 | กลไกการจับยึดที่แขนขาตรงกลางและการเคลือบด้านข้าง | 1 ชุด | |
| 10 | กลไกการหยิบและยกของแขนขาตรงกลางและการเคลือบด้านข้าง | 1 ชุด | |
| 11 | รถเข็นขนย้ายคอลัมน์เคลือบด้านข้างและแขนขาตรงกลาง | 1 ชุด | |
| 12 | รถเข็นหมุนตรงกลางและเคลือบด้านข้างพร้อมการจัดเก็บล่วงหน้า | 1 ชุด | |
| 13 | สายการขนส่งสินค้าสำเร็จรูป & แท่นจับยึดผลิตภัณฑ์สำเร็จรูป | 1 ชุด | |
| 14 | เจ้าหน้าที่รักษาความปลอดภัย | 1 ชุด | |
| 15 | ตู้ควบคุมไฟฟ้า | 1 ชุด | รวมถึงตัวควบคุมระบบ เซอร์โวไดรฟ์ และเครื่องแปลงความถี่ |
พารามิเตอร์ทางเทคนิคหลัก
| ไม่ | พารามิเตอร์ประสิทธิภาพ | LXD-260-2 | ||
| 1 | ข้อมูลจำเพาะของการเคลือบ | ความกว้าง | 40–260 มม | |
| ความหนา | 0.18–0.3 มม | |||
| ความยาวแขนขาด้านข้าง | 450 มม. (ความยาวเส้นกึ่งกลาง) – 1700 มม. (ความยาวจากปลายถึงปลาย) | |||
| ความยาวแอก | 450 มม. (ความยาวเส้นกึ่งกลาง) – 1700 มม. (ความยาวจากปลายถึงปลาย) | |||
| แขนขากลาง | 450–1440 มม. (ความยาวปลายจรดปลาย) | |||
| แกนสูงสุด (ยาว×กว้าง×สูง) | 1700×1700×400 มม | |||
| 2 | ความแม่นยำในการเคลือบที่ต้องการ (จัดทำโดยผู้ซื้อ) | S-Value (คันธนู) | ข้อผิดพลาดด้านเดียวภายในความยาวรวม ≤0.1 มม | |
| ความเป็นคลื่น | ข้อผิดพลาดความสูงภายในความยาวรวม ≤2 มม | |||
| เสี้ยน | ≤0.02 มม | |||
| ความกว้าง | ≤±0.1 มม | |||
| ความยาว | ≤±0.2 มม | |||
| แขนขากลาง Angle Deviation (after left/right flip) | ≤0.1 มม | |||
| ความยาว Consistency of Yoke, Side & Center Limb | ≤0.1 มม | |||
| ความแม่นยำของมุม 45° ของด้านข้าง แอก และแขนขาตรงกลาง | ≤±0.025° | |||
| V-Notch & 45° Angle Overlap (แอกเดียวกันพลิก) | ≤0.1 มม | |||
| 3 | ความแม่นยำในการซ้อน | ทิศทางความยาวเกรดเดียวกัน | ≤±0.5 มม. (ไม่รวมข้อผิดพลาดด้านความแม่นยำของแผ่นที่ให้มา) | |
| ทิศทางความกว้างเกรดเดียวกัน | ≤±0.5 มม. (ไม่รวมข้อผิดพลาดด้านความแม่นยำของแผ่นที่ให้มา) | |||
| ข้อผิดพลาดความหนาเกรดเดียวกัน (เรียงซ้อนตามจำนวนแผ่น) | ≤1มม. (ไม่รวมข้อผิดพลาดเกี่ยวกับความหนาของแผ่นที่ให้มา) | |||
| หมายเหตุ: | ความแม่นยำของแกนจะได้รับผลกระทบจากความแม่นยำในการตัดแผ่นและความแม่นยำในการเรียงซ้อนไปพร้อมๆ กัน จำเป็นต้องปรับรูปร่างใหม่ด้วยตนเองหลังจากการซ้อนเพื่อให้ได้ความแม่นยำสูงขึ้น หากการปิดระบบเพื่อปรับรูปร่างใหม่เนื่องจากข้อกำหนดด้านความแม่นยำที่สูงขึ้นของผู้ซื้อทำให้ประสิทธิภาพการทำงานของอุปกรณ์ในการผลิตปกติลดลง ความรับผิดชอบจะตกเป็นของผู้ซื้อและไม่เกี่ยวข้องกับอุปกรณ์ของซัพพลายเออร์ | |||
| 5 | ข้อกำหนดการจัดตำแหน่งวัสดุคอลัมน์ | การจัดหาแผ่นและการโหลด | 1. แผ่นงานจะถูกตัดเป็นคอลัมน์โดยใช้เส้นตัดตามขวางหรือซ้อนกันในคอลัมน์ด้วยตนเองตามโครงสร้างและปริมาณของคอลัมน์การวาดแกนหลัก (การนับเกรดแต่ละชั้นจะต้องแน่นอน — แผ่นงานส่วนเกินหรือขาดหายไปจะส่งผลต่อประสิทธิภาพการเรียงซ้อนและต้องมีการแทรกแซงด้วยตนเอง) 2. ทั้งคอลัมน์ที่ขึ้นรูปด้วยเครื่องและคอลัมน์ที่เรียงซ้อนด้วยตนเองต้องเป็นไปตามข้อกำหนดการจัดแนวคอลัมน์ในข้อกำหนดนี้ 3. หากการจัดแนวคอลัมน์ของผู้ซื้อไม่ตรงตามพารามิเตอร์ทางเทคนิค หรือหากคอลัมน์มีแผ่นงานเพิ่มเติม ผิด หรือขาดหายไป ทำให้อุปกรณ์หยุดทำงานบ่อยครั้งซึ่งส่งผลต่อประสิทธิภาพ ผู้ซื้อจะต้องรับผิดชอบในการแก้ไขปัญหาการจัดหาคอลัมน์ | |
| ความสูงของคอลัมน์ | ≤400 มม | |||
| ความสม่ำเสมอของความสูงของคอลัมน์แกนหลัก 5 กิ่ง | ≤1 มม | |||
| ทิศทางความกว้างเกรดเดียวกัน Misalignment | ≤5 มม | |||
| ทิศทางความยาวเกรดเดียวกัน Misalignment | ≤5 มม | |||
| ส่วนเบี่ยงเบนความกว้างของเส้นกึ่งกลางเกรดเดียวกันบนช่องวัสดุ | ≤5 มม | |||
| ความเบี่ยงเบนของเส้นกึ่งกลางความกว้างระหว่างคอลัมน์ถึงแผ่น | ≤5 มม | |||
| ทิศทางความกว้างคอลัมน์เดียวไม่ตรงแนว | ≤5 มม | |||
| ทิศทางความยาวคอลัมน์เดียวไม่ตรงแนว | ≤5 มม | |||
| คอลัมน์เดี่ยว 45° แนวเอียงด้านเอียง | ≤5 มม | |||
| การจัดตำแหน่งปลายแขนขาตรงกลางคอลัมน์เดียว | ≤5 มม | |||
| ตำแหน่งคอลัมน์เดียวบนแผ่นวัสดุ | ความยาว-direction center position deviation ≤20 mm; End fixed position deviation ≤20 mm | |||
| 6 | รอบเวลาซ้อน | ประมาณ 6 วิ | 1 จังหวะ (5 แผ่น/จังหวะ); ประมาณ 10 จังหวะ/นาที; ~100 แผ่น/นาที (แบบ 2 ปึก) แกนมาตรฐานการยอมรับ: กว้าง 80–140 มม.; ความยาวสูงสุด 850 มม. (ปลายจรดปลาย); ความหนา 280 มม | |
| 7 | แอร์ซัพพลาย | ความกดดัน | ≥0.6เมกะปาสคาล | |
| ปริมาณการใช้อากาศทั้งหมด (เครื่องกำเนิดสุญญากาศประหยัดพลังงาน การสิ้นเปลืองพลังงานต่ำ ลดต้นทุนอากาศอัด) | ≤0.6 ลบ.ม./นาที | |||
| 8 | เสียงอุปกรณ์ | ≤70 เดซิเบล | ||
| 9 | สีอุปกรณ์ | มาตรฐานโรงงาน: สีหลัก: สีเทาอ่อน 7035, ฟ้า 5015; ชิ้นส่วนที่เคลื่อนไหวได้: Signal Yellow 1003 สีที่กำหนดเองตามคำขอ | ||
| 10 | แรงดันใช้งาน | ความผันผวนของแรงดันไฟฟ้า | 380 โวลต์ ±10% | |
| ความถี่ | 50 เฮิรตซ์ ±2% | |||
| 11 | ความจุที่ติดตั้ง | 90 กิโลวัตต์ | ||
ส่วนประกอบหลักและแบรนด์
| ไม่ | รายการ | ยี่ห้อ |
| 1 | ระบบควบคุมและหน้าจอสัมผัส | ซีเมนส์ |
| 2 | ระบบเซอร์โวไดรฟ์ | ซีเมนส์ / Inovance / Hechuan / Weichuang |
| 3 | อินเวอร์เตอร์ความถี่ | งบดุลหรือเทียบเท่า |
| 4 | ส่วนประกอบไฟฟ้า | สวิตช์แรงดันต่ำของชไนเดอร์ รีเลย์ Panasonic หรือเทียบเท่า |
| 5 | ปุ่มกด | อีตัน (โมลเลอร์) หรือเทียบเท่า |
| 6 | โซลินอยด์วาล์ว | SMC (ญี่ปุ่น) หรือเทียบเท่า |
| 7 | กระบอกสูบและวาล์วควบคุม | SMC (ญี่ปุ่น) หรือเทียบเท่า |
| 8 | ระบบสุญญากาศและถ้วยดูด | SMC (ญี่ปุ่น) หรือเทียบเท่า |
| 9 | รางนำทางเชิงเส้น | WON (เกาหลี) / Yintai / Jiding หรือเทียบเท่า |
| 10 | บอลสกรู | NanGongYi (สกรูกราวด์) / Jinqiu หรือเทียบเท่า |
| 11 | แร็คและเกียร์ | แอตแลนต้า (เยอรมนี) / APEX หรือเทียบเท่า |
| 12 | มอเตอร์ความถี่ตัวแปร | ซีเมนส์ (Bode) / Jiegong / Yinda or equivalent |
เอกสารทางเทคนิค
| ไม่ | ชื่อเอกสาร | ปริมาณ |
| 1 | รายการชิ้นส่วนอุปกรณ์ | 2 ชุด |
| 2 | ใบรับรองความสอดคล้อง | 1 สำเนา |
| 3 | แผนผังไฟฟ้า | สำเนาที่พิมพ์แล้ว 2 ชุด ไฟล์อิเล็กทรอนิกส์ 1 ไฟล์ |
| 4 | แผนภาพการเดินสายไฟฟ้า | สำเนาที่พิมพ์แล้ว 2 ชุด ไฟล์อิเล็กทรอนิกส์ 1 ไฟล์ |
| 5 | คู่มือส่วนประกอบไฟฟ้า | 1 สำเนา each |
| 6 | คู่มือการใช้งานอุปกรณ์ (รวมถึงขั้นตอนการปฏิบัติงาน การบำรุงรักษา และบรรทัดฐานการบริการ) | สำเนาที่พิมพ์แล้ว 2 ชุด ไฟล์อิเล็กทรอนิกส์ 1 ไฟล์ |
| 7 | แผนผังชั้นการติดตั้ง | สำเนาที่พิมพ์แล้ว 1 ชุด ไฟล์อิเล็กทรอนิกส์ 1 ไฟล์ |
| 8 | การเขียนแบบฐานรากอุปกรณ์ | สำเนาที่พิมพ์แล้ว 1 ชุด ไฟล์อิเล็กทรอนิกส์ 1 ไฟล์ |
การติดตั้ง การทดสอบการใช้งาน การฝึกอบรม บริการหลังการขาย และการรับประกัน
| การติดตั้ง การว่าจ้าง และการฝึกอบรม | วิศวกรของซัพพลายเออร์จะให้การฝึกอบรมนอกสถานที่ฟรีเกี่ยวกับการปฏิบัติงาน การบำรุงรักษา การบำรุงรักษา และคำแนะนำกระบวนการ | ระยะเวลาที่ต้องการ: โดยทั่วไปการติดตั้งและทดสอบการใช้งานจะแล้วเสร็จภายใน 2 สัปดาห์ ระยะเวลาการฝึกอบรมจะพิจารณาจากความเชี่ยวชาญของผู้ปฏิบัติงานของผู้ซื้อและความต้องการของผู้ซื้อ |
| บริการหลังการขาย | หากเกิดปัญหาเกี่ยวกับอุปกรณ์ ซัพพลายเออร์จะจัดส่งบุคลากรไปซ่อมแซมและให้คำแนะนำในการแก้ไขปัญหาเบื้องต้นและการบำรุงรักษารายวันแก่เจ้าหน้าที่บำรุงรักษาเครื่องกลและไฟฟ้าของผู้ซื้อ | |
| เวลาตอบสนองรายวัน | ตอบกลับภายใน 24 ชั่วโมง การมาถึงสถานที่: วันเดียวกันภายในจังหวัดของซัพพลายเออร์ วันรุ่งขึ้นสำหรับจังหวัดอื่นๆ | |
| เวลาตอบสนองวันหยุด | ตอบกลับภายใน 24 ชั่วโมง การมาถึงสถานที่ในช่วงวันหยุดหากผู้ซื้อมีบุคลากรประจำการ | |
| หมายเหตุ: | 1. สำหรับข้อผิดพลาดที่ต้องได้รับบริการถึงที่ โดยทั่วไปแล้วจะมาถึงภายใน 24 ชั่วโมง ควรใช้ความละเอียดของโทรศัพท์หากเป็นไปได้ 2. ซัพพลายเออร์ให้บริการตลอดอายุการใช้งาน อะไหล่ ส่วนประกอบ และการสนับสนุนด้านเทคนิคที่มีส่วนลดจะดำเนินต่อไปหลังจากระยะเวลาการรับประกัน 3. หากผู้ซื้อผิดนัดการชำระเงินหลังจากรับอุปกรณ์แล้ว ซัพพลายเออร์จะไม่มีข้อผูกมัดในการรับประกัน | |
| ระยะเวลาการรับประกัน | 12 เดือนนับจากวันที่ยอมรับขั้นสุดท้าย ในระหว่างระยะเวลาการรับประกัน หากเกิดข้อผิดพลาดเนื่องจากปัญหาด้านคุณภาพของอุปกรณ์หรือการทำงานที่ถูกต้องตามขั้นตอนของซัพพลายเออร์ ซัพพลายเออร์จะจัดเตรียมชิ้นส่วนและการซ่อมแซมให้ฟรีโดยผู้ซื้อไม่มีค่าใช้จ่าย หากข้อผิดพลาดเกิดขึ้นเนื่องจากผู้ซื้อไม่ปฏิบัติตามขั้นตอนการปฏิบัติงานหรือการบรรทุกเกินพิกัด ซัพพลายเออร์จะแก้ไขข้อบกพร่องทันทีและเรียกเก็บเงินเฉพาะต้นทุนส่วนประกอบ | |
คำแนะนำเพิ่มเติม
เกี่ยวกับเรา
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. เป็นองค์กรชั้นนำและมีการแข่งขันสูงในอุตสาหกรรมภายในประเทศ โดยเชี่ยวชาญด้านการวิจัยและพัฒนา การผลิต และการจัดหาผลิตภัณฑ์สนับสนุนหลักด้านพลังงาน กลุ่มผลิตภัณฑ์หลักของเราครอบคลุมแกนหม้อแปลง อุปกรณ์เรียงซ้อนแกนหม้อแปลงอัจฉริยะ เครื่องตัดขวางแกน ระบบคลังสินค้าอัจฉริยะในโรงงาน และสายการผลิตโลจิสติกส์อัตโนมัติ ด้วยบุคลากรที่มีความสามารถทางเทคนิคมากกว่า 46 คน บริษัทจึงมีความเชี่ยวชาญทางเทคนิคที่แข็งแกร่งและระบบการผลิตที่สมบูรณ์ เราคือ จีน LXD-260-2 ออฟไลน์ Transformer Core Stacking Line ซัพพลายเออร์ และ LXD-260-2 ออฟไลน์ Transformer Core Stacking Line ผู้ส่งออกและบริษัทโดยมุ่งเน้นอุตสาหกรรมพลังงานไฟฟ้า เรามอบโซลูชันสนับสนุนแบบครบวงจรคุณภาพสูง ความแม่นยำสูง และชาญฉลาดแก่ลูกค้าทั่วโลกอย่างต่อเนื่อง
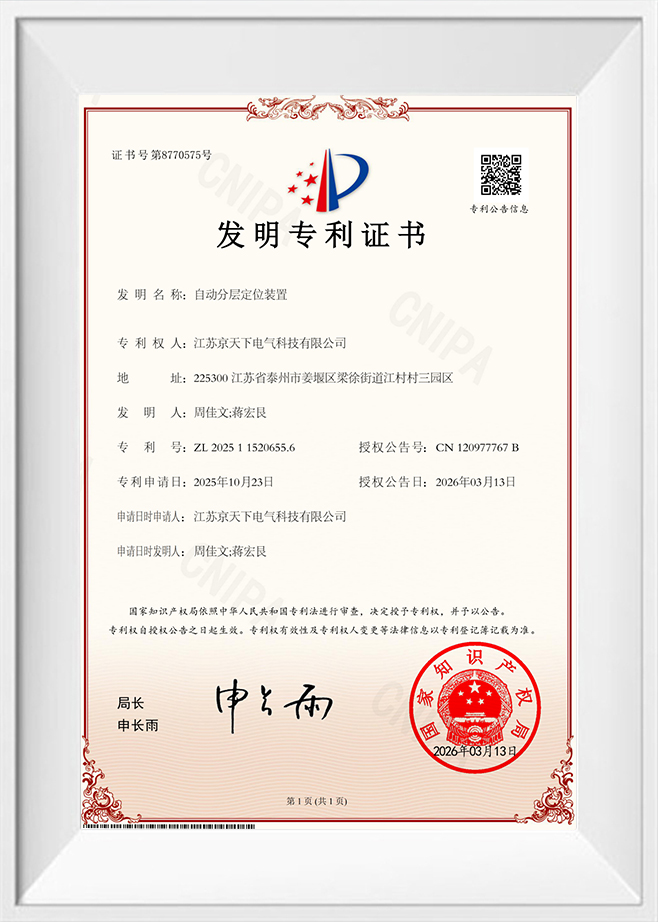
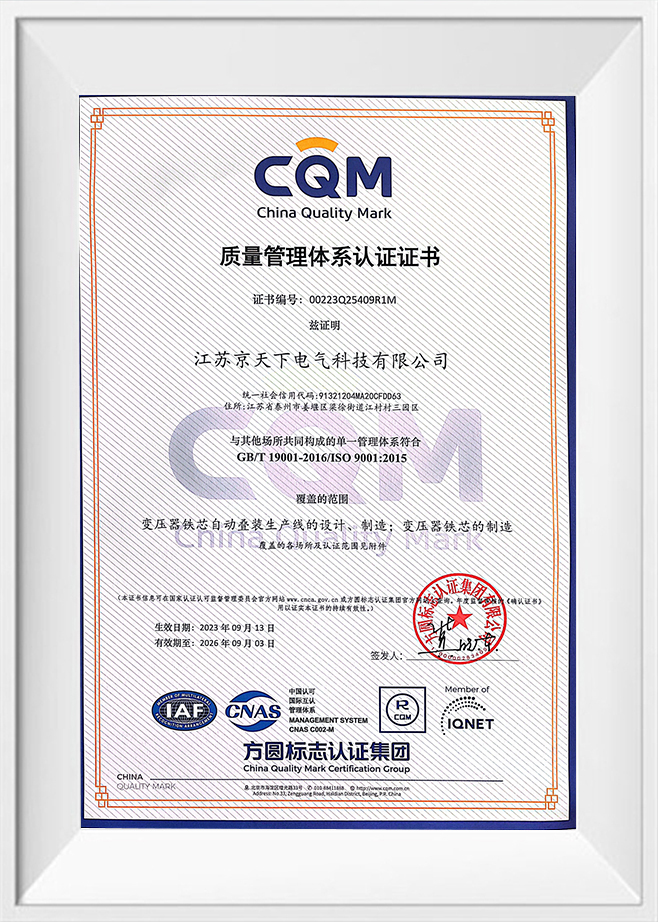
ใบรับรองเกียรติคุณ
ข่าว
-
-
การเลือกระหว่างหม้อแปลงแบบจุ่มน้ำมันและหม้อแปลงชนิดแห้งมักจะเริ่มต้นด้วยตั...
อ่านเพิ่มเติม -
ผู้ผลิตหม้อแปลงไฟฟ้าในปัจจุบันเผชิญกับความต้องการที่เพิ่มขึ้นสำหรับการออกแ...
อ่านเพิ่มเติม -
แกนหม้อแปลงไฟฟ้ากำลังขนาดใหญ่ถูกสร้างขึ้นจากการเคลือบเหล็กซิลิคอนบางๆ หลาย...
อ่านเพิ่มเติม -
เหล็กไฟฟ้าแบบเกรนเป็นแกนหลักของการผลิตแกนหม้อแปลง และไม่มีเกรดใดที่ต้องการ...
อ่านเพิ่มเติม -
เมื่อผู้ผลิตหม้อแปลงไฟฟ้าได้รับใบเสนอราคาสองรายการสำหรับแกนกระจายแบบแช...
อ่านเพิ่มเติม
ส่งข้อความ
LXD-260-2 ออฟไลน์ Transformer Core Stacking Line ความรู้ในอุตสาหกรรม
LXD-260-2 Offline Transformer Core Stacking Line ทำงานอย่างไร
เป็นเวลาหลายทศวรรษแล้วที่การผลิตแกนหม้อแปลงยังคงเป็นหนึ่งในขอบเขตสุดท้ายที่การแทรกแซงโดยคนยังคงมีอยู่อย่างดื้อรั้น ในขณะที่อุตสาหกรรมที่อยู่ติดกันยอมรับระบบอัตโนมัติของหุ่นยนต์และขั้นตอนการผลิตที่ประสานกัน การซ้อนแกนซึ่งเป็นกระบวนการที่ละเอียดอ่อนในการประกอบการเคลือบเหล็กซิลิคอนหลายพันแผ่นให้เป็นวงจรแม่เหล็กที่แม่นยำ ยังคงต้องอาศัยผู้ปฏิบัติงานที่มีทักษะในการจัดลำดับ การวางแนว และการจัดชั้นแผ่นด้วยตนเอง วิธีการแบบเดิมนี้ทำให้เกิดการสึกหรอของแผ่นแปรผัน การจัดการกับการเสียรูป ช่องว่างอากาศที่ไม่สอดคล้องกัน และท้ายที่สุดจะยกระดับการสูญเสียแกนกลางและเสียงรบกวน เพื่อทำลายกระบวนทัศน์นี้โดยพื้นฐาน Jiangsu Jingtianxia Electric Technology Co., Ltd. ออกแบบ LXD-260-2 ไลน์วางซ้อนแกนหม้อแปลงออฟไลน์ —ระบบอัตโนมัติแบบคอลัมน์ที่กำหนดนิยามใหม่ของความแม่นยำ ความสามารถในการทำซ้ำ และปริมาณงานในการประกอบแกนแบบออฟไลน์
โดยแก่นแท้ของมันคือ LXD-260-2 ไลน์วางซ้อนแกนหม้อแปลงออฟไลน์ ทำงานเป็นแพลตฟอร์มอัตโนมัติเต็มรูปแบบสำหรับวางซ้อนแบบไร้ถังวัสดุ โดยจะรับแผ่นเหล็กซิลิกอนที่ยังไม่ได้เจาะโดยตรงจากแนวตัดตามขวาง จากนั้นจะเรียงซ้อนกันตามลำดับการตัดและการเคลือบที่แน่นอนลงในคอลัมน์แนวตั้ง และขนย้ายคอลัมน์เหล่านี้ไปยังกลไกการเรียงซ้อนโดยเฉพาะ จากนั้นชุดประกอบแบบเคลื่อนที่ได้ซึ่งมีถ้วยดูดสุญญากาศจะเลือกการเคลือบแต่ละชั้น วางตำแหน่งบนรางที่แม่นยำ และสุดท้ายจะเรียงซ้อนกันตามความต้องการทีละชั้นของการวาดแกน ทั้งหมดนี้โดยไม่ต้องใช้คนควบคุมแต่ละแผ่น ขั้นตอนการทำงานนี้กำจัดโหมดความล้มเหลวหลักสามโหมดของการซ้อนแบบแมนนวล: การเสียดสีที่พื้นผิว การวางแนวที่ไม่ตรง และแรงกดในการเรียงซ้อนที่ไม่สอดคล้องกัน
ก่อนที่จะดำดิ่งลงสู่ระบบย่อยทางเทคนิค เป็นเรื่องที่ควรสังเกตก่อน Jiangsu Jingtianxia Electric Technology Co., Ltd. นำผู้เชี่ยวชาญทางเทคนิคภายในบริษัทมากกว่า 46 คนและระบบการผลิตที่ครบถ้วนมาสู่โดเมนนี้ ผลงานของบริษัท ได้แก่ แกนหม้อแปลงที่ทอด อุปกรณ์วางซ้อนอัจฉริยะ เครื่องตัดตามขวาง และลอจิสติกส์อัตโนมัติ ทำให้เกิดระบบนิเวศที่ LXD-260-2 ไลน์วางซ้อนแกนหม้อแปลงออฟไลน์ เจริญเติบโต นี่ไม่ใช่เครื่องจักรแบบสแตนด์อโลน แต่เป็นโหนดภายในโครงสร้างพื้นฐานของเวิร์กช็อปที่ได้รับการแปลงเป็นดิจิทัลเต็มรูปแบบ ช่วยให้สามารถติดตามแบบเรียลไทม์และควบคุมกระบวนการแบบปรับเปลี่ยนได้
1. โมดูลการป้อนและจัดลำดับวัสดุประเภทคอลัมน์
ความหมายและตำแหน่ง: โมดูลนี้ทำหน้าที่เป็นจุดเริ่มต้นของ LXD-260-2 ไลน์วางซ้อนแกนหม้อแปลงออฟไลน์ . ต่างจากระบบทั่วไปที่ต้องอาศัยถังวัสดุหรือตลับที่มีกองจัดเรียงไว้ล่วงหน้า อุปกรณ์นี้ใช้กลไกแบบคอลัมน์ที่เชื่อมต่อโดยตรงกับเอาท์พุตของเส้นเฉือนตามขวาง แผ่นที่ไม่มีการเจาะรูจะถูกลำเลียงและสร้างเป็นคอลัมน์แนวตั้งโดยอัตโนมัติ เพื่อรักษาลำดับการตัดที่แน่นอน ซึ่งเป็นข้อกำหนดที่สำคัญสำหรับการออกแบบแบบขั้นบันได
ลักษณะการทำงานหลัก: เครื่องป้อนคอลัมน์ประกอบด้วยลิฟต์ที่ขับเคลื่อนด้วยเซอร์โวซึ่งรักษาความสูงของตัวป้อนกระดาษให้คงที่ โดยชดเชยการลดความสูงของคอลัมน์เมื่อใช้แผ่นงาน ถ้วยดูดสุญญากาศพร้อมปลายสัมผัสแบบนุ่มช่วยป้องกันการเกิดเสี้ยนของขอบและรอยขีดข่วนบนพื้นผิว รางกำหนดตำแหน่งเฉพาะซึ่งติดตั้งเซ็นเซอร์นำขอบ ช่วยให้มั่นใจได้ว่าแต่ละแผ่นจะถูกจัดเป็นสี่เหลี่ยมจัตุรัสกับขอบอ้างอิงก่อนที่จะถ่ายโอน ระบบรองรับความหนาของแผ่นตั้งแต่ 0.18 มม. ถึง 0.35 มม. และความกว้างสูงสุด 260 มม. (จึงเป็นชื่อ “260”) โดยมีความแม่นยำในการซ้อน ±0.1 มม. ต่อชั้น
สถานการณ์การใช้งานทั่วไป: โมดูลนี้มีข้อได้เปรียบโดยเฉพาะอย่างยิ่งในสภาพแวดล้อมการผลิตที่มีการผสมผสานสูงและมีปริมาณน้อย ซึ่งการออกแบบหลักมีการเปลี่ยนแปลงบ่อยครั้ง เนื่องจากระบบอ่านสูตรการซ้อนโดยตรงจากระบบดำเนินการผลิต (MES) ระบบจึงสามารถสลับระหว่าง E-core, U-core และแม้กระทั่งแกนสามเฟสแบบอสมมาตรโดยไม่มีการเปลี่ยนแปลงทางกายภาพ มีเพียงพารามิเตอร์ซอฟต์แวร์เท่านั้นที่ปรับ
ข้อดีที่แตกต่าง: เมื่อเปรียบเทียบกับรถเรียงซ้อนแบบป้อนนิตยสาร วิธีการแบบคอลัมน์ช่วยลดความจำเป็นในการวางซ้อนล่วงหน้าและการถ่ายโอนด้วยตนเองระหว่างการตัดและการเรียงซ้อน ช่วยลดการจัดเก็บระหว่างกลางและความเสียหายในการจัดการที่เกี่ยวข้อง นอกจากนี้ยังรองรับการทำงานต่อเนื่องสำหรับกะที่ขยายออกไป เนื่องจากเส้นเฉือนตามขวางสามารถป้อนวัสดุได้แบบเรียลไทม์
การบูรณาการความสามารถของบริษัท: Jiangsu Jingtianxia Electric Technology Co., Ltd. ได้รวมซอฟต์แวร์ตรวจสอบแบบเรียลไทม์ของตัวเองไว้ในโมดูลนี้ ช่วยให้ผู้ปฏิบัติงานเห็นภาพปริมาณการใช้แผ่นงาน อัตราการคัดแยก และการจัดแนวตัวป้อนผ่านแดชบอร์ดส่วนกลาง
- ข้อมูลจำเพาะที่สำคัญ: ความกว้างแผ่น 80–260 มม. ความหนา 0.18–0.35 มม. ความเร็วซ้อนสูงสุด 120 แผ่น/นาที
- เซนเซอร์ในตัว: เครื่องตรวจจับขอบโฟโตอิเล็กทริคคู่และทรานสดิวเซอร์แรงดันสุญญากาศสำหรับการตรวจจับข้อผิดพลาด
- ความเข้ากันได้ของวัสดุ: เหล็กกล้าซิลิกอนแบบเกรน (เกรด M-4 ถึง M-6) และโลหะผสมอสัณฐานที่มีความสามารถในการซึมผ่านสูง
2. สถานีกำหนดตำแหน่งและการจัดตำแหน่งที่แม่นยำ
ความหมายและตำแหน่ง: หลังจากหยิบแผ่นงานจากคอลัมน์แล้ว แผ่นงานจะถูกส่งไปยังสถานีกำหนดตำแหน่งเฉพาะ ซึ่งเป็นระบบย่อยที่สำคัญลำดับที่สองของ LXD-260-2 ไลน์วางซ้อนแกนหม้อแปลงออฟไลน์ . สถานีนี้มีหน้าที่รับผิดชอบในการแก้ไขความเบี่ยงเบนเชิงมุมหรือการแปลเล็กน้อยที่เกิดขึ้นระหว่างการถ่ายโอนสุญญากาศ เพื่อให้มั่นใจว่าการเคลือบแต่ละครั้งจะอยู่ในแนวที่สมบูรณ์แบบกับแกนสแต็กที่กำลังเติบโต
ลักษณะการทำงานหลัก: สถานีใช้กลยุทธ์การจัดตำแหน่งแบบสองขั้นตอน ขั้นแรก ชุดตัวหยุดเชิงกลแบบสปริงจะค่อย ๆ ดันแผ่นกับมุมอ้างอิงคงที่ ประการที่สอง ระบบช่วยการมองเห็นจะจับรูปร่างของแผ่นงานและเปรียบเทียบกับโมเดล CAD ที่ระบุ หากความคลาดเคลื่อนเกิน 0.05 มม. ระบบจะทริกเกอร์การปฏิเสธอัตโนมัติก่อนที่แผ่นงานจะถึงหัวเรียงซ้อน การตอบสนองแบบวงปิดนี้มีความสำคัญอย่างยิ่งต่อการรักษารูปแบบสเต็ปแลป ซึ่งส่งผลโดยตรงต่อคุณสมบัติทางแม่เหล็กของแกนและการสูญเสียโหลดขณะไม่มีโหลด
สถานการณ์การใช้งานทั่วไป: ระบบย่อยนี้เป็นสิ่งที่ขาดไม่ได้สำหรับแกนหม้อแปลงไฟฟ้ากำลังขนาดใหญ่ (≥ 100MVA) ซึ่งแม้แต่การวางแนวที่ไม่ตรงระดับไมครอนก็ส่งผลให้เกิดการก่อตัวของฮอตสปอตและการสั่นสะเทือนที่เพิ่มขึ้น หม้อแปลงไฟฟ้าระบบจำหน่ายมีคุณค่าเท่าเทียมกัน โดยที่การควบคุมช่องว่างอย่างสม่ำเสมอจะช่วยลดเสียงรบกวนเพื่อให้เป็นไปตามมาตรฐานด้านสิ่งแวดล้อมในเมืองที่เข้มงวด
ข้อดีที่แตกต่าง: ในขณะที่รถยกแบบออฟไลน์ที่แข่งขันกันจำนวนมากพึ่งพาการจัดตำแหน่งเชิงกลล่วงหน้าเพียงอย่างเดียว LXD‑260‑2 ได้รวมเอาวิชั่นลูปที่แก้ไขความแปรผันของเสี้ยนเฉือนและความโค้งของแผ่นงานอย่างจริงจัง ซึ่งเป็นข้อบกพร่องทั่วไปสองประการที่การจัดการแบบแมนนวลไม่สามารถชดเชยได้ ซึ่งจะทำให้ได้แกนสี่เหลี่ยมจัตุรัสมากขึ้นพร้อมข้อต่อแบบสเต็ปแลปที่แน่นยิ่งขึ้น ช่วยลดกระแสกระตุ้นได้โดยตรง
การบูรณาการความสามารถของบริษัท: อัลกอริธึมการมองเห็นได้รับการพัฒนาภายในองค์กรโดยทีม R&D ที่ Jiangsu Jingtianxia Electric Technology Co., Ltd. โดยใช้ประโยชน์จากฐานข้อมูลที่ครอบคลุมเกี่ยวกับข้อบกพร่องในการเคลือบที่รวบรวมจากการติดตั้งภาคสนามทั่วเอเชียและยุโรป
| พารามิเตอร์ | โมดูลตัวป้อนคอลัมน์ | สถานีกำหนดตำแหน่ง | การประกอบหัวซ้อน |
| ความแม่นยำของตำแหน่ง (มม.) | ±0.3 (การดึงแผ่น) | ±0.05 (หยุดการมองเห็น) | ±0.08 (การสร้างสแต็ก) |
| ความเร็ว (แผ่น/นาที) | สูงถึง 130 | สูงถึง 125 | สูงถึง 115 |
| ประเภทเซนเซอร์ | เกจวัดสุญญากาศโฟโตอิเล็กทริค | กลไกการมองเห็น CCD หยุดลง | การป้อนกลับแรงของระยะเลเซอร์ |
| อัตราการปฏิเสธ (%) | ≤ 0.5 | ≤ 0.2 | ≤ 0.3 |
3. กลไกการเคลื่อนย้ายการวางซ้อนด้วยเครื่องดูดเสมหะ
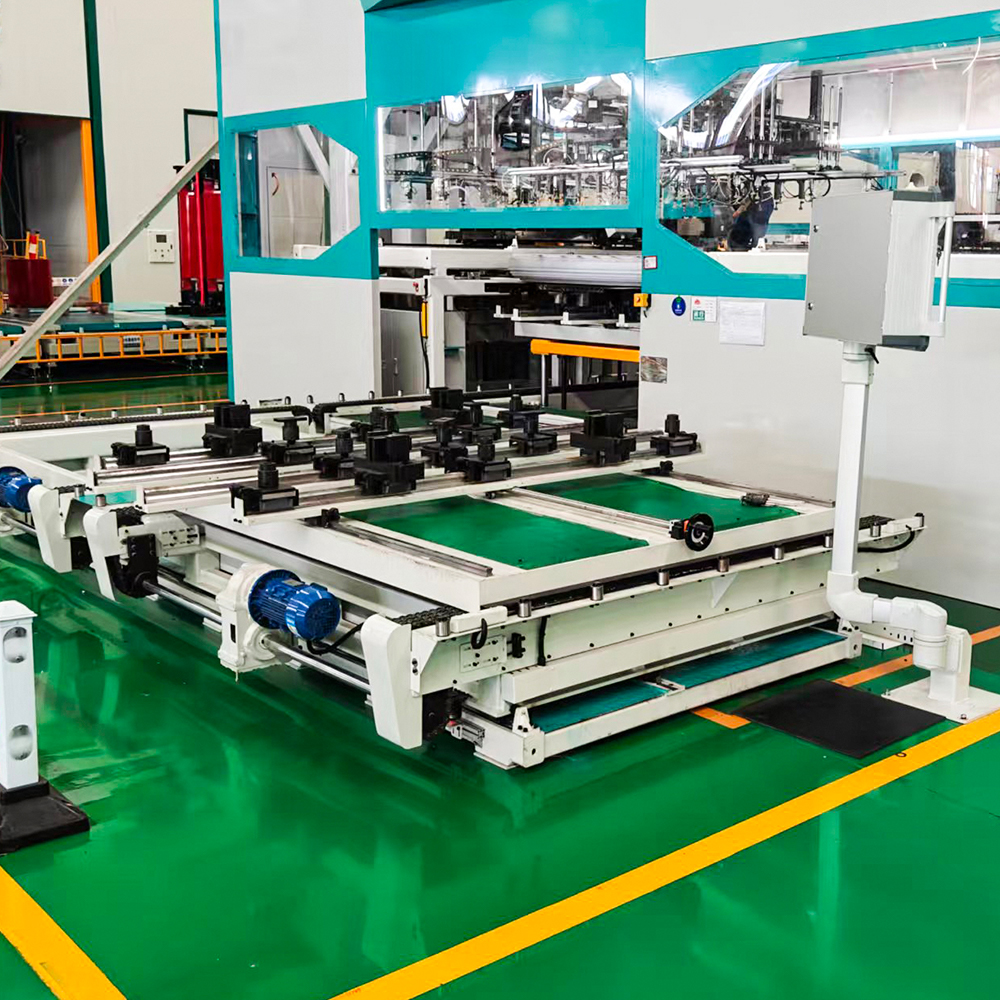
ความหมายและตำแหน่ง: นี่เป็นโมดูลสุดท้ายและมองเห็นได้ชัดเจนที่สุดของ LXD-260-2 ไลน์วางซ้อนแกนหม้อแปลงออฟไลน์ . ประกอบด้วยรถขนย้ายแบบโครงสำหรับตั้งสิ่งของซึ่งมีหัวดูดสูญญากาศแบบหลายโซนที่จะหยิบแผ่นที่จัดเรียงจากสถานีกำหนดตำแหน่งแล้ววางลงบนชั้นแกนที่กำลังเติบโต ตามลำดับชั้นที่กำหนดโดยการวาดแกน (เช่น แอกสลับและรูปแบบขาสำหรับแกนสามเฟส)
ลักษณะการทำงานหลัก: หัวซ้อนประกอบด้วยโซนสุญญากาศอิสระที่สามารถเลือกเปิดใช้งานได้เพื่อรองรับรูปทรงการเคลือบที่แตกต่างกัน เช่น ขาตรงกลาง ขาด้านนอก และแอก โดยไม่ต้องเปลี่ยนเครื่องมือ เซ็นเซอร์วัดระยะด้วยเลเซอร์จะวัดความสูงของปึกปัจจุบันอย่างต่อเนื่อง และปรับแนวทางแกน Z เพื่อรักษาช่องว่างคงที่ระหว่างถ้วยดูดและแผ่นด้านบน เพื่อป้องกันความเสียหายจากการกระแทก ระบบตรวจจับแรงในตัวช่วยให้มั่นใจได้ว่าแรงกดในการวางจะอยู่ภายใน 5–10N ต่อแผ่น หลีกเลี่ยงความเค้นตกค้างซึ่งจะทำให้โครงสร้างโดเมนแม่เหล็กของแกนลดลง
สถานการณ์การใช้งานทั่วไป: โมดูลนี้เหมาะอย่างยิ่งสำหรับการผลิตแกนหม้อแปลงแบบเรียงซ้อนที่มีความยาวสูงสุด 6 ม. และกว้าง 3 ม. ครอบคลุมทั้งหม้อแปลงแบบแช่น้ำมันและแบบแห้ง นอกจากนี้ยังใช้สำหรับแกนเครื่องปฏิกรณ์ที่จำเป็นต้องมีช่องว่างอากาศแบบแปรผัน ระบบสามารถใส่ตัวเว้นระยะที่ไม่ใช่แม่เหล็กโดยอัตโนมัติระหว่างชั้นบางชั้น
ข้อดีที่แตกต่าง: ต่างจากรถยกแบบแขนหุ่นยนต์ที่มักจะต้องดิ้นรนกับแผ่นแอกที่หนัก LXD-260-2 ใช้โครงสำหรับตั้งสิ่งของที่แข็งแรงพร้อมมอเตอร์เชิงเส้นตรงคู่ ให้ความแข็งที่สูงกว่าและการเร่งความเร็วที่เร็วขึ้น ซึ่งส่งผลให้รอบเวลาสั้นลงสำหรับแผ่นงานขนาดใหญ่ (ประมาณ 4 วินาทีต่อชั้น) ในขณะที่ยังคงความสามารถในการทำซ้ำของตำแหน่งในระดับต่ำกว่ามิลลิเมตร นอกจากนี้ ลักษณะการทำงานแบบออฟไลน์ของระบบช่วยให้หัวซ้อนทำงานแบบอะซิงโครนัสจากสายการตัด แยกความเร็วการผลิต และเปิดใช้งานการจัดการบัฟเฟอร์
การบูรณาการความสามารถของบริษัท: Jiangsu Jingtianxia Electric Technology Co., Ltd. ให้โมดูลนี้มีคุณสมบัติการบำรุงรักษาแบบคาดการณ์ได้ ระบบจะบันทึกข้อมูลกระแสมอเตอร์ แรงดันสุญญากาศ และแรงในการจัดตำแหน่ง ซึ่งได้รับการวิเคราะห์เพื่อคาดการณ์การสึกหรอของถ้วยดูดและตลับลูกปืนรางนำ ช่วยลดเวลาหยุดทำงานโดยไม่ได้วางแผน
- ลำดับการเรียงซ้อนทีละขั้นตอน: ดาวน์โหลดสูตร → การป้อนคอลัมน์ → การดึงกระดาษแผ่นเดียว → การวางตำแหน่งขอบ → การตรวจสอบการมองเห็น → การถ่ายเทสุญญากาศ → การลงแบบนุ่มนวลของแกน Z → การตรวจสอบแรงกด → เลเยอร์ถัดไป
- การควบคุมเลเยอร์แบบปรับได้: ระบบจะปรับความหนาของแผ่นโดยอัตโนมัติโดยการคำนวณความสูงของปึกใหม่ทุกๆ 50 ชั้น
- การส่งสัญญาณสิ้นสุดสแต็ก: เมื่อแกนถึงจำนวนชั้นเป้าหมาย ระบบจะกระตุ้นให้สายพานลำเลียงย้ายปึกที่เสร็จแล้วไปยังสถานีรัด
4. ระบบควบคุมและการจัดการข้อมูลแบบบูรณาการ
ในขณะที่โมดูลกลไกทั้งสามดำเนินการวางซ้อนทางกายภาพ ความฉลาดของ LXD-260-2 ไลน์วางซ้อนแกนหม้อแปลงออฟไลน์ อยู่ใน PLC ที่ใช้ Siemens และซอฟต์แวร์ HMI ที่เป็นกรรมสิทธิ์ เลเยอร์ควบคุมนี้จัดการการจัดเก็บสูตรอาหาร (การออกแบบหลักสูงสุด 1,000 แบบ) ติดตามแหล่งที่มาของแผ่นงานแต่ละแผ่นจากเส้นเฉือน และสร้างบันทึกการผลิตโดยละเอียดสำหรับการตรวจสอบย้อนกลับคุณภาพ นอกจากนี้ยังเชื่อมต่อกับระบบ ERP ของลูกค้าเพื่อกำหนดการผลิตและการจัดการสินค้าคงคลัง
การบูรณาการแบบดิจิทัลนี้เป็นตัวสร้างความแตกต่างที่สำคัญ: ระบบสามารถจัดลำดับเลเยอร์ใหม่ได้โดยอัตโนมัติ หากแผ่นงานที่มีข้อบกพร่องถูกปฏิเสธ เพื่อให้มั่นใจว่าแกนสุดท้ายจะตรงตามจำนวนการเคลือบและรูปแบบทีละขั้นที่ต้องการเสมอ การวินิจฉัยระยะไกลเปิดใช้งานผ่านเกตเวย์ที่ปลอดภัย Jiangsu Jingtianxia Electric Technology Co., Ltd. วิศวกรสนับสนุนที่ให้ความช่วยเหลือในการแก้ไขปัญหาโดยไม่ต้องไปเยี่ยมชมสถานที่ ซึ่งเป็นคุณลักษณะที่ลูกค้าในต่างประเทศให้คุณค่าอย่างสูง
-
มือถือ
+86-18351152766
-
อีเมล
479279940@qq.com
-
ที่อยู่
No.3 Park, หมู่บ้าน Jiangcun, เมือง Liangxu, เขต Jiangyan, เมืองไถโจว, มณฑลเจียงซู, จีน


ลิขสิทธิ์ © Jiangsu Jingtianxia Electric Technology Co., Ltd. สงวนลิขสิทธิ์ LXD-260-2 ออฟไลน์ Transformer Core Stacking Line ซัพพลายเออร์